Per rispettare i requisiti FAA e prevenire il FOD (foreign object debris), una repair station deve implementare un sistema di controllo utensili con tracciabilità continua e registri di calibrazione pronti per l’audit. Servono controllo positivo degli strumenti, procedure di check-in e check-out documentate, verifiche di fine turno e una prova concreta, legata a ogni ordine di lavoro, che collega ogni attrezzo a chi lo ha usato e quando.
In breve:
- La contabilità degli utensili, soprattutto di quelli leggeri, deve essere rigorosa e collegata a ogni intervento di manutenzione per prevenire danni costosi da FOD.
- Gli strumenti devono essere calibrati secondo standard FAA e ogni prelievo deve essere documentato collegando chiaramente il tool al relativo ordine di lavoro.
- La verifica quotidiana di shadow board, registri di prelievo e riconsegna, e la designazione chiara delle responsabilità riducono il rischio di strumenti smarriti o non tracciabili.
- Le tecnologie come RFID e locker intelligenti migliorano la gestione degli utensili, ma devono essere accompagnate da procedure operative scritte e discipline operative robuste.
- Un controllo utensili efficace richiede anche audit regolari di registri e calibrazioni, pronti in pochi minuti per rispondere alle verifiche FAA o interne.
Indice
- Perché il tool control è una priorità di sicurezza: l’impatto del FOD
- Normativa e ispezioni: cosa richiede 14 CFR 145.109
- Checklist operativa per il controllo utensili in officina
- Tecnologie di controllo: RFID, barcode e locker intelligenti
- Calibrazione e tracciabilità: registri pronti per l’audit
- Come prepararsi a un’ispezione FAA e condurre audit interni
- Come un sistema integrato hardware e software sostiene il controllo utensili
- Riflessione dell’autore: priorità pratiche per i responsabili FAA
- Opzione pratica: come Mgtitalia supporta un controllo utensili audit-ready
- Fonti
- Domande frequenti
Perché il tool control è una priorità di sicurezza: l’impatto del FOD
Un utensile dimenticato in una cellula o in un vano motore non è un incidente isolato: è il tipo di errore che genera i danni più costosi nell’aviazione civile. Le stime accademiche e di settore collocano l’impatto economico globale del FOD attorno ai 4 miliardi di dollari, una cifra che comprende danni ai motori, ritardi operativi, ispezioni straordinarie e sostituzioni di componenti.
Il dato conta meno del meccanismo che lo produce. Un cacciavite lasciato su un longherone, una chiave dinamometrica scivolata in un condotto, un bullone di scarto non recuperato: bastano oggetti di pochi grammi per causare danni da ingestione motore o interferenze meccaniche capaci di fermare un aeromobile a terra per giorni.
Un consiglio: non sottovalutare gli utensili “piccoli e leggeri” (chiavi a brugola, punte, ferretti di sicurezza). Sono quelli che finiscono più spesso nei registri di FOD perché nessuno pensa di doverli contare a fine turno.
- Un evento FOD tracciato a un intervento di manutenzione genera un’indagine interna e, spesso, una revisione dell’intero fascicolo di lavoro coinvolto.
- Ripetuti episodi minano la fiducia del cliente operatore e possono anticipare un’ispezione FAA non programmata.
- Ogni FOD non attribuibile con certezza a una causa esterna espone la stazione a responsabilità diretta per mancanza di controllo procedurale.
Le linee guida FAA su prevenzione dei rischi da detriti insistono su ispezioni ricorrenti, contenitori dedicati e procedure operative standardizzate: la stessa logica si applica, con adattamenti, dentro l’officina di manutenzione, non solo sul piazzale.
Normativa e ispezioni: cosa richiede 14 CFR 145.109
Il riferimento normativo centrale per il controllo utensili in una repair station è 14 CFR 145.109, che disciplina strumenti, materiali e dati usati nella manutenzione certificata. La norma richiede che ogni strumento o attrezzatura impiegato per determinazioni di aeronavigabilità sia calibrato a uno standard accettabile dalla FAA, e che lo stato di calibrazione sia controllato e documentato in modo verificabile.
La formulazione corretta da usare nei manuali interni è «calibrato a uno standard accettabile dalla FAA e tracciabile», non «NIST-required»: un errore terminologico che si vede spesso nei manuali di qualità redatti frettolosamente, e che un ispettore attento segnala come imprecisione documentale.
Gli aviation safety inspector della FAA, quando verificano una repair station, si appoggiano anche a documenti operativi contenuti nel Dynamic Regulatory System, che guidano l’ispezione delle procedure di controllo strumenti e la verifica di conformità sul campo. Sapere cosa contengono questi documenti aiuta a preparare in anticipo le evidenze richieste.
I finding più comuni durante un’ispezione riguardano:
- Calibrazione valida sulla carta ma non tracciabile fino allo strumento fisico usato su un ordine di lavoro specifico.
- Registri di prelievo incompleti, con orari o firme mancanti.
- Strumenti fuori taratura ancora accessibili nello shadow board operativo.
- Assenza di un collegamento documentale tra lo strumento e il work order su cui è stato impiegato.
Ognuno di questi punti si previene con una procedura scritta e rispettata, non con un software costoso in sé: la tecnologia aiuta, ma il primo requisito resta la disciplina operativa quotidiana, integrata nel Quality Control Manual come previsto per le transizioni Part 145.
Checklist operativa per il controllo utensili in officina
Una procedura di tool control efficace si costruisce attorno a momenti precisi della giornata lavorativa, non a controlli sporadici. Ecco la sequenza che riduce davvero il rischio di FOD:
- Check in inizio turno. Ogni operatore verifica il proprio kit contro l’elenco nominale dello shadow board o della cassettiera assegnata, segnalando immediatamente eventuali discrepanze al supervisore.
- Prelievo tracciato. Ogni strumento condiviso, in locker o in tote tray, viene registrato al momento del prelievo con nome operatore, orario e riferimento all’ordine di lavoro.
- Uso vincolato al work order. Nessun attrezzo lascia l’area di controllo senza un riferimento scritto (chit fisico o voce digitale) che lo lega alla commessa in corso.
- Riconsegna verificata. Al termine dell’attività, l’operatore riconsegna lo strumento e il sistema (manuale o digitale) conferma la corrispondenza con la shadow position originale.
- Checklist di fine turno. Il supervisore o il tecnico responsabile conta fisicamente ogni postazione, confrontando shadow board, tote tray e locker con il registro giornaliero.
- Segnalazione immediata di anomalie. Uno strumento mancante attiva una procedura di ricerca strutturata prima della chiusura dell’ordine di lavoro, con fermo del rilascio a servizio se la ricerca non ha successo.
I documenti da conservare per ogni ciclo comprendono il registro di prelievo/riconsegna, le checklist di fine turno firmate, eventuali chit numerati e, dove possibile, fotografie con timestamp del shadow board a chiusura turno. Non serve un archivio elaborato: serve che ogni documento sia recuperabile in pochi minuti quando un ispettore lo richiede.
Un consiglio: definite per iscritto chi ha l’autorità di bloccare il rilascio a servizio quando uno strumento risulta mancante. Se questa responsabilità non è chiara, in officina la decisione slitta sempre “al turno dopo”, e questo è esattamente il tipo di ritardo che un audit interno scopre.
Le responsabilità vanno assegnate per ruolo: l’operatore risponde del proprio kit personale, il supervisore di turno del conteggio globale, il responsabile qualità della chiusura documentale e dell’escalation verso la direzione tecnica quando un attrezzo resta introvabile oltre un tempo definito. Pratiche come shadow board, tote tray e tethering restano la base di qualsiasi programma, anche quando si aggiunge tecnologia elettronica sopra questa struttura manuale.
Tecnologie di controllo: RFID, barcode e locker intelligenti
Le tecnologie disponibili per il controllo utensili si dividono in poche famiglie, ciascuna con un compromesso diverso tra costo, precisione e complessità di gestione.
- Barcode e QR code. Economici da implementare, richiedono una scansione attiva per ogni movimento e dipendono dalla disciplina dell’operatore: se qualcuno salta la scansione, il registro perde di valore.
- RFID. Automatizza la lettura al passaggio, riducendo l’errore umano, ma le performance calano in presenza di masse metalliche dense (tipiche in officina aeronautica) e richiedono un posizionamento accurato delle antenne.
- Locker e cassettiere intelligenti. Vincolano fisicamente l’accesso allo strumento tramite badge o credenziali, generano un log automatico di apertura e chiusura, e riducono il rischio di prelievo non autorizzato indipendentemente dalla disciplina individuale.
- Scanner da cassetto (drawer scanners). Fotografano il contenuto del cassetto a ogni apertura e chiusura, confrontandolo con la disposizione di riferimento: utili per rilevare mancanze immediate, meno adatti a strumenti molto piccoli o sovrapposti.
Nessuna di queste tecnologie sostituisce la procedura scritta: la automatizza, la rende più veloce da verificare e riduce il margine di errore umano nella fase di check out, come osservato anche in contesti industriali dove i sistemi integrati di gestione accessi hanno ridotto sensibilmente gli errori procedurali rispetto ai registri cartacei.
La scelta tra le opzioni dipende da tre variabili concrete: volume di prelievi giornalieri, criticità e valore degli strumenti gestiti, budget disponibile per l’integrazione con il sistema di manutenzione già in uso (CMMS o ERP). Una piccola repair station con pochi tecnici può reggere efficacemente su shadow board e registro cartaceo ben disciplinato; una struttura con più turni, più operatori e strumenti di valore elevato recupera l’investimento in tecnologia molto più rapidamente, anche perché il tempo di ricerca di uno strumento mancante si riduce da ore a minuti. Un confronto più approfondito tra RFID e barcode in termini di ritorno sull’investimento aiuta a stimare in quanto tempo la tecnologia si ripaga rispetto a un sistema manuale.
Calibrazione e tracciabilità: registri pronti per l’audit
Ogni strumento usato per una determinazione di aeronavigabilità deve avere una calibrazione documentata e collegata, senza ambiguità, all’ordine di lavoro su cui è stato impiegato. Non basta che il certificato di calibrazione esista: deve essere recuperabile in pochi minuti e deve mostrare chiaramente a quale strumento fisico, seriale incluso, si riferisce.
Le prassi che riducono il rischio di finding sono poche ma precise:
- Registrare ogni certificato di calibrazione con numero seriale dello strumento, data di scadenza e riferimento allo standard usato.
- Associare ogni prelievo dello strumento al work order corrispondente, non solo al nome dell’operatore.
- Segregare fisicamente gli strumenti fuori servizio o fuori taratura, con etichettatura visibile che ne impedisca l’uso accidentale.
- Programmare la ricalibrazione con un margine di anticipo sufficiente a evitare che uno strumento scada mentre è ancora in uso attivo.
Un errore che riemerge spesso negli audit FAA è la mancata associazione tra lo strumento e l’ordine di lavoro specifico: una calibrazione tecnicamente valida ma non tracciabile fino al singolo intervento genera contestazioni sulla release to service, anche quando il lavoro è stato eseguito correttamente. Tracciare ogni prelievo con riferimento diretto al work order elimina questo punto debole prima che diventi un finding.
I registri di inventario audit-ready funzionano bene quando seguono una struttura fissa e ripetibile, così l’ispettore trova sempre le stesse informazioni nello stesso formato, indipendentemente da chi ha compilato il registro quel giorno.
Come prepararsi a un’ispezione FAA e condurre audit interni
I documenti che un ispettore chiede quasi sempre includono il Quality Control Manual con la sezione dedicata al tool control, i log di calibrazione ordinati per strumento, e i registri di prelievo e riconsegna degli ultimi mesi. Averli organizzati e accessibili prima della visita riduce drasticamente il tempo dell’ispezione e il rischio di finding legati a semplice disordine documentale.
Un piano minimo di audit interno, sostenibile anche per officine di piccole dimensioni, segue questi passaggi:
- Stabilire una frequenza fissa (mensile o trimestrale) per il controllo a campione dei registri di prelievo.
- Selezionare un campione casuale di ordini di lavoro chiusi e verificare che ogni strumento critico usato sia rintracciabile fino al certificato di calibrazione valido.
- Registrare ogni non conformità trovata, con data di rilevazione e responsabile dell’azione correttiva.
- Chiudere formalmente la non conformità solo dopo aver verificato la correzione, non al momento della segnalazione.
La prova più rapida della catena di custodia di uno strumento è la sequenza documentale completa: chit di prelievo, riferimento al work order, riconsegna firmata e certificato di calibrazione allineato per data. Se questi quattro elementi sono recuperabili in cinque minuti per qualsiasi strumento a campione, l’officina è pronta per l’ispezione.
Come un sistema integrato hardware e software sostiene il controllo utensili
Passare da un registro cartaceo a un sistema che unisce hardware di controllo accessi e software gestionale cambia la natura del problema: da “ricordarsi di compilare il registro” a “il sistema registra automaticamente ogni movimento”. Mgtitalia lavora su questo principio con un ecosistema che integra distributori automatici, locker intelligenti e cassettiere controllate con il software proprietario I24Manager, pensato per tracciare accessi, prelievi, stato di calibrazione e generare reportistica pronta per l’audit.
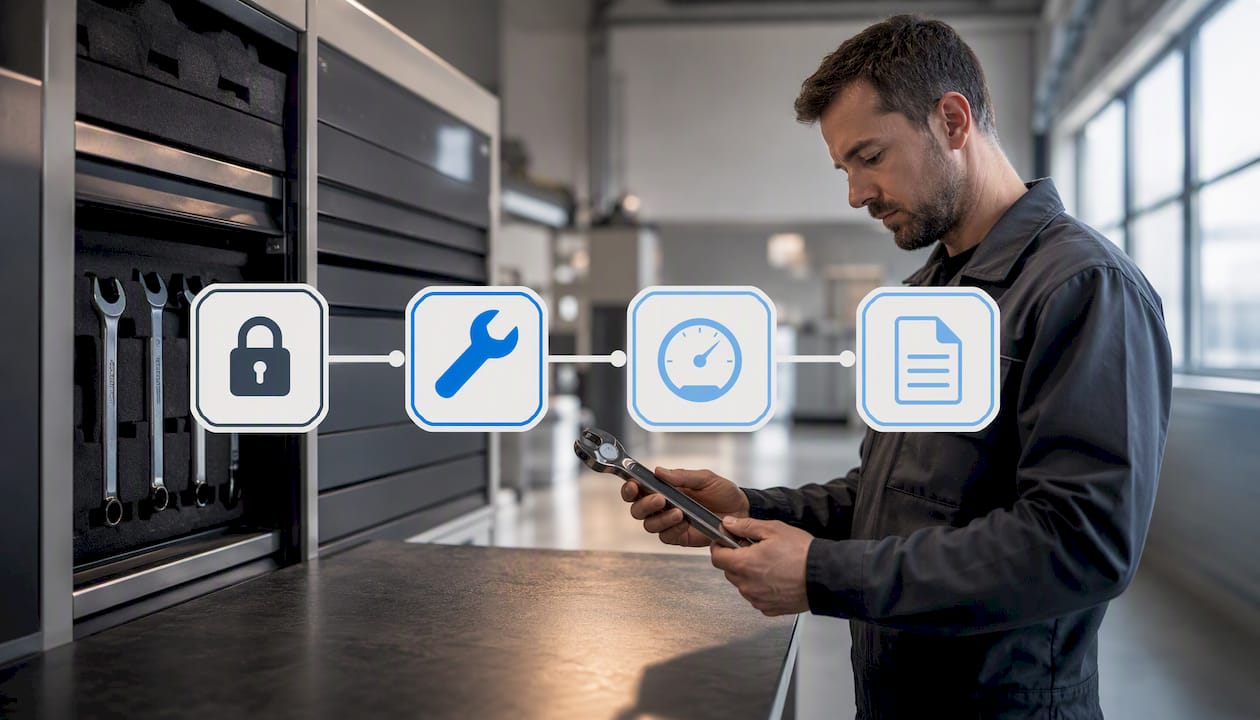
Per una repair station, i benefici concreti riguardano tre aree: la riduzione degli sprechi e delle perdite di strumenti, la responsabilizzazione diretta di ogni operatore su ciò che preleva, e la disponibilità di dati storici utili sia per le decisioni gestionali che per rispondere rapidamente a una richiesta ispettiva.
Prima di adottare un sistema di questo tipo, vale la pena valutare tre criteri: la compatibilità con il CMMS o ERP già in uso, il tempo necessario per formare il personale sulle nuove procedure di check-out, e la capacità del fornitore di personalizzare le configurazioni sui processi specifici dell’officina, non il contrario.
Riflessione dell’autore: priorità pratiche per i responsabili FAA
Se dovessi indicare una sola priorità immediata, sarebbe questa: collegare ogni strumento al work order, non solo all’operatore. È il punto dove vedo più spesso crollare sistemi altrimenti solidi. L’errore ricorrente nella digitalizzazione del tool control è comprare tecnologia prima di aver scritto la procedura: un locker intelligente su un processo confuso produce solo dati confusi più in fretta. Misurate il tempo medio per recuperare la prova di calibrazione di un attrezzo a campione: se supera i cinque minuti, il problema non è la tecnologia, è la procedura che la precede.
— Amedeo
Opzione pratica: come Mgtitalia supporta un controllo utensili audit-ready
Esistono alternative al registro cartaceo e ai foglio Excel per il controllo utensili in una repair station FAA: soluzioni che possono ridurre il tempo perso a ricostruire chi ha preso cosa e fornire prove più rapide quando arriva l’ispettore.

L’offerta combina hardware modulare, come cassettiere automatizzate e locker intelligenti, con il software I24Manager, che gestisce accessi, tracciabilità dei prelievi, stato delle giacenze e reportistica in un unico sistema collegato agli ordini di lavoro. Il risultato è una gestione centralizzata degli utensili che riduce gli sprechi, responsabilizza ogni operatore sul proprio kit e produce dati storici utili sia per le decisioni operative che per la chiusura rapida di un audit interno. Per la parte di identificazione fisica degli strumenti, la collaborazione con MGF Tools copre le esigenze specifiche di strumentazione tecnica in ambienti industriali complessi.
Chi gestisce una repair station e vuole capire se un sistema integrato si adatta al proprio volume di lavoro può richiedere una valutazione diretta della propria officina: basta contattare Mgtitalia per programmare un confronto sulla configurazione più adatta.
Fonti
- ERAU discovery day paper (2023) — stima impatto FOD
- 14 CFR 145.109 – Equipment, materials, and data
- AC 150/5380-5B — Debris hazards at civil airports
- DRS-06_009_009 – Dynamic Regulatory System – FAA
Domande frequenti
Cosa richiede esattamente 14 CFR 145.109 sul controllo utensili?
Richiede che strumenti e attrezzature usati per determinazioni di aeronavigabilità siano calibrati a uno standard accettabile dalla FAA e che lo stato di calibrazione sia controllato e documentato in modo tracciabile.
Quali documenti chiede un ispettore FAA durante una verifica?
Tipicamente il Quality Control Manual con la sezione tool control, i log di calibrazione per strumento e i registri di prelievo e riconsegna, come indicato dalle guide operative contenute nel Dynamic Regulatory System.
Meglio RFID o barcode per una piccola repair station?
Il barcode costa meno e basta per volumi contenuti; l’RFID conviene quando i prelievi giornalieri sono numerosi e serve ridurre l’errore umano, anche se le prestazioni calano vicino a masse metalliche dense.
Un sistema come I24Manager sostituisce la procedura scritta?
No: automatizza la registrazione dei movimenti e riduce l’errore umano, ma la procedura documentata di check-in, check-out e verifica di fine turno resta la base su cui il software si appoggia.
Perché il FOD è considerato una priorità di sicurezza e non solo un costo?
Perché un singolo strumento dimenticato può causare danni da ingestione motore o interferenze meccaniche capaci di fermare un aeromobile a terra, oltre a esporre la repair station a responsabilità diretta per mancanza di controllo procedurale.