Per fermare l’accaparramento degli utensili serve combinare regole operative chiare, check-out digitale obbligatorio e sistemi di storage controllato integrati con un software centrale. Le priorità sono tre: accessi limitati e tracciati, locker o distributori automatici che sostituiscono l’armadio libero, e indicatori di controllo (KPI) monitorati ogni settimana. Chi gestisce magazzino, produzione o HSE dovrebbe partire da una valutazione del rischio e lanciare un pilota che unisca hardware e software entro poche settimane, non da un acquisto isolato di dispositivi.
In breve:
- Solo l’implementazione combinata di regole chiare, check-out obbligatorio e sistemi di storage controllato riduce significativamente l’accaparramento di utensili.
- Le tecnologie più efficaci sono distributori automatici e locker intelligenti, che impediscono fisicamente l’uso non autorizzato di utensili ad alto valore.
- La mappatura dei rischi e un pilota di sei settimane, con formazione e monitoraggio dei KPI, sono essenziali per un’adozione efficace del sistema.
- Indicatori chiave come accuratezza inventariale e riduzione dello shrinkage aiutano a verificare che le strategie di prevenzione funzionino nel tempo.
- La pressione culturale e le regole scritte sono fondamentali quanto le soluzioni tecnologiche, poiché senza una gestione trasparente si favorisce l’accaparramento.
Indice
- Quali misure organizzative fermano subito l’accaparramento di utensili
- Quali tecnologie funzionano davvero contro l’accaparramento
- Come l’ecosistema MGT affronta l’accaparramento di utensili
- Piano operativo in 6 settimane per prevenire l’accaparramento
- Quali metriche misurano il successo della prevenzione
- La prospettiva di Amedeo sulla prevenzione dell’accaparramento
- Come Mgtitalia supporta l’avvio di un progetto pilota
- Fonti
- Domande frequenti
Quali misure organizzative fermano subito l’accaparramento di utensili
La tecnologia da sola non basta se le regole di reparto restano vaghe. Il primo intervento è procedurale: introdurre un check-out/check-in obbligatorio per ogni prelievo, con limiti massimi per utente e per turno; così si rende visibile chi trattiene un utensile oltre il necessario.
Servono ruoli definiti. Un addetto al deposito utensili (tool crib attendant) gestisce le uscite quotidiane, un supervisore approva le eccezioni e il responsabile HSE verifica che dispositivi di protezione e attrezzature critiche non escano senza tracciamento. Senza questa gerarchia, ogni ritardo nella restituzione diventa un problema di nessuno.
La componente culturale conta quanto quella procedurale: un clima aziendale percepito come equo e trasparente riduce sensibilmente la propensione a trattenere o sottrarre materiale, perché toglie la sensazione che “tanto lo fanno tutti” giustifichi il comportamento, secondo un’analisi Cisco-Eagle sulla sicurezza dei depositi utensili.
Le azioni concrete da mettere in piedi subito:
- Regole di reparto scritte, con limiti di prelievo per profilo operatore.
- Procedura di escalation quando un utensile non rientra entro il tempo previsto.
- Formazione periodica su responsabilità individuale e conseguenze della mancata restituzione.
- Audit ciclici con documentazione delle non conformità, non solo controlli a campione occasionali.
Un consiglio: Comunica sempre il motivo dei nuovi controlli prima di introdurli. Un check-out percepito come punitivo genera resistenza; uno spiegato come garanzia di disponibilità per tutti viene accettato molto più in fretta.
Quali tecnologie funzionano davvero contro l’accaparramento
La scelta tecnologica dipende dal volume di prelievi e dal valore degli utensili in gioco, come approfondito nelle soluzioni di macchine CNC e gestione utensili di Anderson Group Australia. Per attrezzature di uso quotidiano e alto turnover, distributori automatici e locker intelligenti battono le soluzioni puramente virtuali perché impediscono fisicamente il prelievo non autorizzato, non si limitano a registrarlo dopo il fatto. Un magazzino virtuale basato solo su software funziona quando serve tracciare senza vincolare l’accesso fisico, per esempio in contesti a bassa criticità dove il controllo comportamentale è già solido.
Sul fronte della tracciabilità, le tecnologie non sono equivalenti:
- Barcode: economico e semplice, ma richiede scansione manuale e non impedisce prelievi multipli non dichiarati.
- RFID: legge automaticamente senza contatto diretto, riduce i tempi di audit da ore a pochi minuti e garantisce tracciabilità di livello elevato in ambiti come aerospaziale e automotive, secondo i dati raccolti da Airpinpoint.
- BLE: adatto a prossimità e geofencing interni, meno invasivo del RFID ma con portata più limitata.
- GPS: la scelta giusta per attrezzature che lasciano il sito, come mezzi o attrezzi da cantiere mobile, dove RFID e BLE perdono efficacia.
Qualunque tecnologia scegliate, il software centralizzato resta l’elemento decisivo: è quello che trasforma i dati grezzi di prelievo in un registro utile, collegando ogni transazione a un operatore, un orario e una commessa. Quando valutate un fornitore, chiedete come gestisce l’autenticazione utente, se si integra con il vostro ERP, che tipo di reportistica produce e quali livelli di servizio (SLA) garantisce su manutenzione e assistenza. Una strategia a più livelli, che unisce perimetro fisico, illuminazione, storage bloccato e tracking, funziona meglio di qualsiasi singola misura isolata, come conferma il playbook di Overton Security sulla prevenzione dei furti di attrezzatura.
Come l’ecosistema MGT affronta l’accaparramento di utensili
La prevenzione dell’accaparramento può basarsi su un principio semplice: ogni utensile deve avere un’identità digitale collegata a chi lo usa, integrando hardware modulare come distributori rotativi, sistemi a cassetti verticali, locker e cassettiere automatizzate con un software per la gestione centralizzata di utenti, giacenze e prelievi.
Questa integrazione tra hardware modulare e piattaforma centrale crea esattamente il meccanismo descritto da Sandvik Coromant nelle sue analisi sulla gestione digitale degli utensili: ogni prelievo viene associato a un operatore, un orario e una commessa specifica, rendendo la responsabilità individuale misurabile invece che presunta.
I benefici pratici per chi gestisce magazzino o produzione possono includere:
- Reportistica automatica per audit e KPI.
- Responsabilizzazione per reparto o centro di costo per identificare gli sprechi.
- Configurazione dei progetti basata sui flussi reali dell’azienda.
- Supporto a rivenditori e partner tecnici durante l’installazione e la formazione degli operatori.
Aziende che hanno introdotto distributori automatici abbinati a un software di controllo hanno registrato riduzioni di sprechi fino al 40%, un dato che riflette quanto pesi la mancanza di tracciamento quando il controllo è affidato solo a procedure manuali.
Piano operativo in 6 settimane per prevenire l’accaparramento
Un pilota ben strutturato dimostra il valore della soluzione prima di un investimento su tutto lo stabilimento. Ecco la sequenza consigliata:
- Settimane 0-1: mappate gli asset critici e classificateli per rischio (valore, frequenza di smarrimento, impatto su fermi produzione). Definite i KPI di partenza.
- Settimane 2-3: scegliete un reparto pilota, applicate il tagging (barcode o RFID a seconda del volume) e configurate hardware e software di controllo.
- Settimana 4: formate gli operatori sulle nuove regole di check-out e sulla procedura di escalation per i ritardi.
- Settimane 5-6: avviate il pilota, monitorate i KPI quotidianamente e decidete se estendere il sistema o correggere la configurazione.
| Fase | Attività principale | Responsabile |
|---|---|---|
| Settimane 0-1 | Mappatura asset e ranking rischio | Responsabile magazzino / HSE |
| Settimane 2-3 | Tagging e configurazione hardware/software | IT + fornitore soluzione |
| Settimana 4 | Formazione operatori e regole di escalation | Supervisore reparto |
| Settimane 5-6 | Go-live pilota e monitoraggio KPI | Responsabile produzione |
Chi vuole capire meglio come integrare queste tappe nei flussi esistenti può consultare una guida su come ottimizzare i flussi di magazzino tecnico prima di avviare il pilota.
Quali metriche misurano il successo della prevenzione
Un programma di prevenzione senza numeri è solo una dichiarazione d’intenti. Gli indicatori da monitorare settimanalmente:
| Metrica | Cosa misura | Frequenza consigliata |
|---|---|---|
| Inventory accuracy | Corrispondenza tra giacenza reale e registrata | Settimanale |
| Shrinkage rate | Percentuale di materiale mancante non giustificato | Mensile |
| Tempo medio di ritrovamento | Minuti necessari per localizzare un utensile | Per evento |
| Prelievi per commessa | Percentuale di consumi collegati a una commessa specifica | Settimanale |
Impostate alert automatici quando un utensile supera il tempo massimo di prelievo previsto, così l’escalation parte senza intervento manuale. Adottare conteggi ciclici, per esempio verificando dieci o venti articoli al giorno invece di un inventario completo mensile, mantiene l’accuratezza alta senza fermare le operazioni, come suggerisce l’analisi di Airpinpoint sulle best practice di gestione dei depositi utensili. Quando lo shrinkage rate resta alto in un reparto specifico, la causa è quasi sempre procedurale, non tecnologica: usate quei dati per calibrare la formazione, non solo per aggiungere controlli.
La prospettiva di Amedeo sulla prevenzione dell’accaparramento
Chi lavora ogni giorno con impianti industriali sa che la resistenza al cambiamento è l’ostacolo più comune, non la tecnologia. Gli operatori vedono il check-out come un controllo su di loro, finché non capiscono che protegge anche loro da accuse ingiuste quando un utensile sparisce.
Il consiglio più concreto che posso dare è partire piccolo: un reparto, un pilota, dati misurati ogni settimana. Le aziende che saltano questa fase e installano tutto in un colpo solo faticano più a lungo ad adattare i processi, perché scoprono i problemi di configurazione quando è già troppo tardi per correggerli senza attrito.
— Amedeo
Come Mgtitalia supporta l’avvio di un progetto pilota
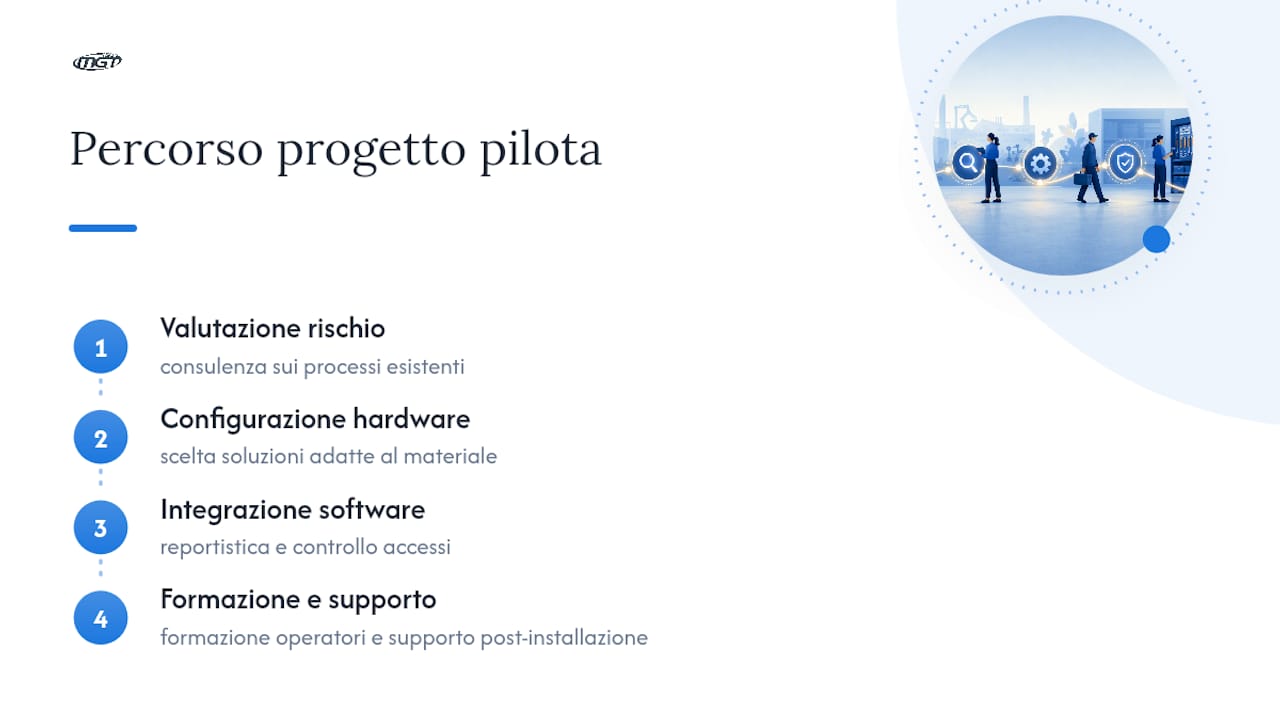
Una gestione efficace degli utensili si basa su progetti costruiti sui flussi reali dell’azienda: valutazione del rischio, configurazione hardware su misura, formazione degli operatori e supporto post-installazione.

Il percorso tipico include una consulenza sui processi esistenti, la scelta di soluzioni hardware adatte al tipo di materiale gestito e l’integrazione con un software di gestione centralizzata per reportistica e controllo accessi. Il supporto può essere fornito anche tramite una rete di rivenditori e partner commerciali.
Se gestite magazzino, produzione o HSE e volete capire quale configurazione hardware si adatta al vostro stabilimento, la guida ai distributori automatici industriali è il punto di partenza per richiedere una valutazione del progetto.
Fonti
Per approfondire i temi trattati, queste risorse offrono dati e casi pratici verificabili:
- Sandvik Coromant — CoroPlus Tool Supply
- Cisco‑Eagle — Tips for tool crib security
- Airpinpoint — Tool Crib Inventory Management: Systems & Best Practices (2025)
- Overton Security — Tool theft prevention playbook
Domande frequenti
Cos’è la prevenzione dell’accaparramento di utensili?
È l’insieme di regole operative e sistemi di controllo (check-out obbligatorio, locker, software centralizzato) che impediscono a un utensile di essere trattenuto o sottratto senza tracciamento.
Quale tecnologia scegliere tra RFID, BLE e GPS?
RFID è preferibile per alta densità di utensili in impianti interni, BLE per prossimità e geofencing locale, GPS per attrezzature che escono dal sito, come mezzi o strumenti da cantiere mobile.
Quanto tempo serve per avviare un pilota efficace?
Un pilota completo, dalla mappatura degli asset al go-live con monitoraggio KPI, richiede tipicamente sei settimane se il reparto scelto è ben delimitato.
Quali KPI indicano che il programma funziona?
Inventory accuracy in crescita, shrinkage rate in calo e tempo medio di ritrovamento ridotto sono i tre indicatori più affidabili nelle prime settimane.
Come si integra un sistema come quello di Mgtitalia con l’ERP aziendale?
I sistemi hardware si collegano a un software di gestione che gestisce reportistica e tracciabilità e può essere configurato per integrarsi con i flussi informativi esistenti in azienda.