Per gestire una tool room non presidiata la soluzione più efficace è un sistema integrato che unisce armadietti o distributori intelligenti, tecnologia RFID UHF e un software di gestione centralizzato. Questa combinazione garantisce tracciabilità completa dei prelievi, disponibilità degli utensili 24 ore su 24 e una riduzione misurabile di furti e sprechi.
In breve:
- La tecnologia RFID UHF consente un’accuratezza di inventario fino al 99,9% anche in ambienti con molti metalli, migliorando drasticamente la gestione degli utensili.
- Un sistema automatizzato richiede un’accurata analisi dei flussi di lavoro, la corretta mappatura degli utensili e l’integrazione con ERP o CMMS per massimizzare i benefici.
- L’investimento in tool room non presidiata si ripaga generalmente entro 12-24 mesi grazie al risparmio di ore operative e alla riduzione delle perdite.
- La sicurezza si garantisce con sistemi di controllo accessi tramite badge, riconoscimento biometrico o QR temporanei, e con una buona gestione delle credenziali disattivate.
- Un progetto efficace si basa su una fase pilota, formazione mirata e pianificazione di emergenza, per garantire continuità e sicurezza anche in caso di guasti hardware o blackout.
Indice
- Che cos’è una tool room non presidiata e perché conviene
- Componenti essenziali: hardware, software e integrazione
- Progettare una tool room non presidiata: checklist operativa
- Operatività e KPI da monitorare
- Evidenze pratiche e casi: dati di accuratezza e risultati operativi
- Normative e standard di sicurezza da rispettare
- Misure di sicurezza avanzate contro furti e accessi non autorizzati
- Analisi dei rischi e piani di emergenza per la tool room unattended
- Formazione del personale sull’uso della tool room automatizzata
- Punto di vista dell’autore: progettare per processo, non per prodotto
- Offerta soluzioni integrate per tool room non presidiate
- Fonti
- Domande frequenti
Che cos’è una tool room non presidiata e perché conviene
Una tool room non presidiata è un’area di stoccaggio utensili che funziona senza un magazziniere fisso, sostituendo il presidio umano con armadietti intelligenti, distributori automatici e un sistema di controllo accessi che identifica chi preleva cosa, quando e in quale quantità. La differenza rispetto alla tool room tradizionale non è solo l’assenza di personale al banco: cambia il modello di responsabilità. Ogni prelievo viene associato a un badge, un tag RFID o una credenziale biometrica, e resta registrato nel software di gestione.
I vantaggi operativi si concentrano su tre aree.
- Disponibilità continua: gli utensili sono accessibili su turni notturni, weekend o in stabilimenti che lavorano 24/7, senza dover coordinare la presenza di un addetto.
- Responsabilizzazione del personale: sapere che ogni prelievo è tracciato riduce comportamenti opportunistici e il fenomeno dello smarrimento “silenzioso”.
- Riduzione degli sprechi: l’associazione tra consumo e centro di costo o commessa permette di individuare reparti o processi che consumano più del previsto.
I casi d’uso più comuni riguardano aziende manifatturiere con più turni, reparti multi-linea dove gli stessi utensili circolano tra squadre diverse, e contesti con attrezzature ad alto valore (calibri di precisione, utensili di taglio speciali, strumenti di misura) dove un prelievo non tracciato equivale a un costo diretto. Anche le officine meccaniche e le realtà automotive che lavorano su commessa trovano nel modello unattended un modo per collegare ogni prelievo a una fase produttiva specifica.
Componenti essenziali: hardware, software e integrazione
Il sistema si costruisce su tre livelli tecnologici che devono dialogare tra loro senza attriti.
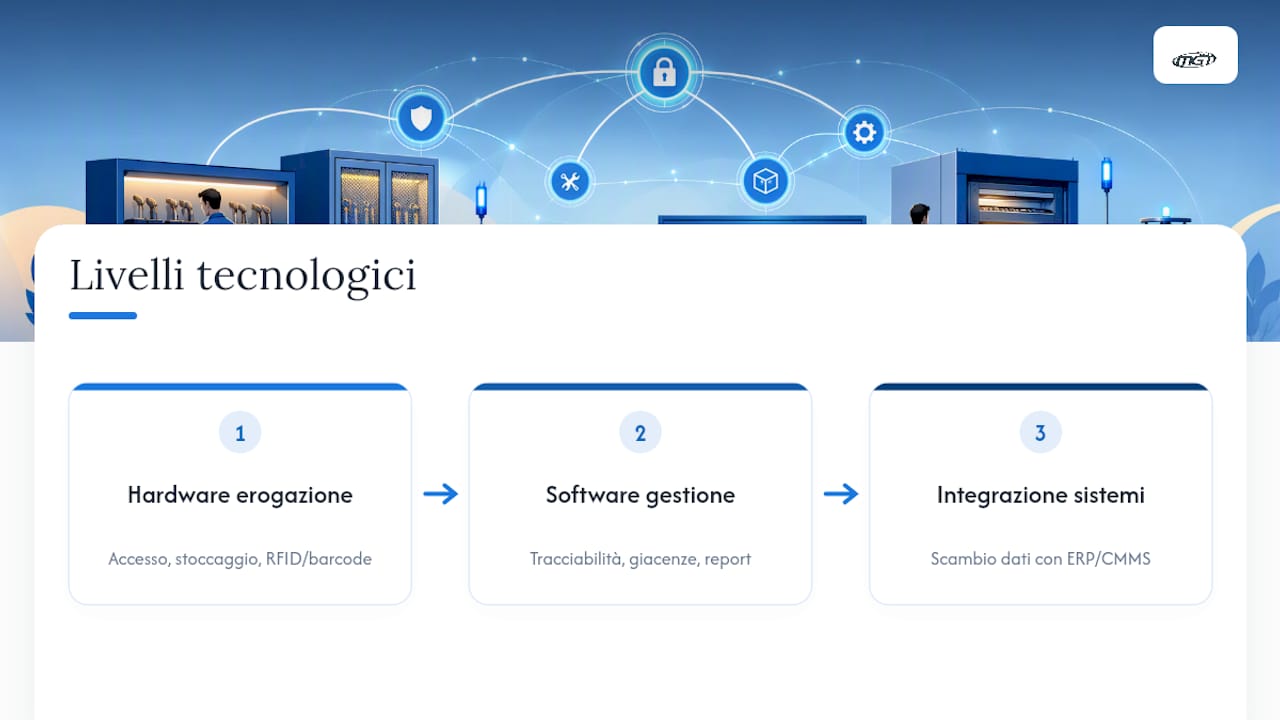
Hardware di erogazione. Gli armadietti intelligenti gestiscono oggetti singoli o attrezzature condivise con controllo accessi puntuale; i distributori automatici a funzionamento rotativo si prestano a volumi più alti di DPI e consumabili; i cabinet dedicati alla raccolta del materiale esausto permettono di gestire il ciclo di sostituzione prima di erogare un pezzo nuovo, evitando duplicazioni di stock. Sistemi a cella singola come quelli con architettura a tamburo possono arrivare a 640 scomparti distribuiti su 20 livelli, configurabili per articoli di volume e valore molto diversi tra loro.
RFID UHF contro barcode. Il barcode richiede una scansione manuale per ogni singolo pezzo, un collo di bottiglia evidente quando i volumi crescono. La tecnologia RFID UHF, penso in particolare a chip come l’Impinj R2000, legge decine di tag simultaneamente senza contatto visivo diretto, e questo si traduce in un’accuratezza di inventario fino al 99,9% anche in ambienti con molti metalli, dove le interferenze potrebbero altrimenti compromettere le letture. Chi valuta l’investimento trova un confronto più esteso tra le due tecnologie nella nostra analisi RFID contro barcode.
Software di gestione. Deve occuparsi di tracciabilità dei prelievi, controllo delle giacenze in tempo reale, generazione di report per centro di costo e integrazione con i sistemi ERP o CMMS già in uso in azienda, così da evitare doppi inserimenti manuali.
Un consiglio: Prima di scegliere il metodo di autenticazione, valuta chi userà il sistema. Il badge aziendale è la scelta più rapida da implementare, la biometria aggiunge un livello di sicurezza ma richiede tempo per l’enrollment di ogni operatore, e il QR da smartphone funziona bene solo dove la connettività di reparto è affidabile.
Alcuni armadietti automatizzati con accesso biometrico offrono anche pannelli touchscreen da 14 pollici e struttura in acciaio da 1,2 mm, pensati per resistere all’usura tipica di un ambiente di produzione gravoso.
Progettare una tool room non presidiata: checklist operativa
Un progetto ben fatto segue una sequenza precisa, non un acquisto impulsivo di hardware.
- Analisi iniziale: mappa l’inventario esistente, i volumi di prelievo giornalieri, i punti di erogazione necessari e i flussi di lavoro attuali, comprese le eccezioni informali che oggi gestisce il magazziniere.
- Scelta del layout hardware: seleziona armadietti o distributori in base a modularità, resistenza meccanica e grado di protezione IP adeguato all’ambiente, tenendo conto se gli operatori lavoreranno con i guanti.
- Tagging e popolamento inventario: applica i tag RFID a ogni utensile, associando ciascuno a un centro di costo o a una commessa. Questa fase richiede tempo ma è quella che determina l’accuratezza futura del sistema.
- Integrazione software e regole di accesso: configura chi può prelevare cosa, quali soglie generano allarmi, e come gestire le eccezioni (utensile non restituito, prelievo fuori orario, quantità anomale).
- Test pilota e formazione: avvia il sistema su un singolo reparto o turno, verifica gli errori di lettura e correggi la mappatura prima del rollout completo.
- Roll out per fasi: estendi gradualmente ad altri reparti o sedi, mantenendo la possibilità di gestire più unità con regole unificate e telemetria centralizzata.
L’integrazione con ERP o CMMS resta il punto più delicato del progetto: senza un collegamento pulito tra i due sistemi, i report sui consumi restano frammentati e perdono valore per chi deve prendere decisioni di acquisto. Chi vuole approfondire i metodi di tracciamento più adatti al proprio contesto può consultare la nostra guida sul tracciamento utensili.
Operatività e KPI da monitorare
Un sistema unattended vale quanto i dati che produce. I KPI da tenere sotto controllo sono pochi ma decisivi.
- Accuratezza inventario (%): la percentuale di corrispondenza tra giacenza fisica e giacenza a sistema, il primo indicatore da monitorare fin dal pilota.
- Tempo medio di prelievo: quanto impiega un operatore dal badge al possesso dell’utensile, un dato che segnala eventuali colli di bottiglia hardware.
- Tasso di restituzione: la percentuale di utensili restituiti entro i tempi previsti, utile per individuare reparti con comportamenti anomali.
- Ore uomo risparmiate: il tempo che prima veniva dedicato alla distribuzione manuale e che ora si libera per altre attività.
- Riduzione delle perdite: il valore economico di smarrimenti e furti evitati rispetto al periodo precedente all’installazione.
Le soluzioni self-service per il ritiro di utensili, DPI e materiali di sicurezza possono ridurre le ore operative dedicate alle consegne fino a circa 455 ore l’anno per unità in contesti con circa 45 movimenti giornalieri tra prelievi e restituzioni.
La routine di gestione quotidiana comprende il rifornimento periodico degli scomparti, verifiche a campione sulla corrispondenza fisica-digitale e manutenzione preventiva dei lettori RFID. I dati di consumo, letti per centro di costo, permettono di impostare soglie di riordino automatico e di individuare reparti che si discostano dai volumi previsti, trasformando un semplice registro di prelievi in uno strumento di controllo dei costi.
Evidenze pratiche e casi: dati di accuratezza e risultati operativi
I numeri disponibili sulla tecnologia RFID UHF confermano perché questa scelta stia diventando lo standard per le tool room non presidiate in ambito industriale. Il dato più citato, un’accuratezza di inventario fino al 99,9% in ambienti complessi, si spiega con la capacità dei lettori UHF di identificare più tag simultaneamente anche senza linea visiva diretta, un vantaggio strutturale rispetto al barcode.
Sul fronte del ritorno economico, i casi di implementazione self-service mostrano che la rimozione delle interruzioni al personale genera un guadagno in ore facilmente traducibile in un ritorno sull’investimento nell’arco di 12-24 mesi per siti con volumi medio-alti di movimentazione, secondo l’analisi di Bobnet sui casi self-service.
- Armadi con routine di auto check giornaliero mantengono l’accuratezza elevata anche con utensili metallici, grazie a mappatura iniziale e algoritmi di compensazione delle interferenze.
- L’integrazione con ERP o CMMS permette di collegare ogni prelievo a un centro di costo, chiudendo il cerchio tra consumo fisico e contabilità industriale.
- Le architetture modulari permettono di partire da una singola unità e scalare progressivamente verso una gestione a catena multi sede.
Il valore reale di questi sistemi non è il macchinario in sé, ma la capacità di trasformare ogni prelievo in un dato utile per decidere dove intervenire.
Normative e standard di sicurezza da rispettare
Una tool room non presidiata non è esente dagli obblighi di sicurezza previsti per qualsiasi ambiente industriale: cambia il modo in cui vengono rispettati, non la loro validità. Il datore di lavoro resta responsabile della corretta gestione dei dispositivi di protezione individuale distribuiti tramite il sistema, il che significa verificare che l’erogazione automatica rispetti le stesse regole di tracciabilità richieste per la consegna manuale (data di consegna, scadenza, idoneità del DPI all’attività svolta).
Gli armadietti e i distributori devono garantire un grado di protezione IP adeguato all’ambiente in cui operano, soprattutto in stabilimenti con presenza di polveri metalliche, oli o umidità elevata. Le componenti elettriche ed elettroniche dei sistemi installati in Unione Europea devono rispettare le direttive sulla compatibilità elettromagnetica e sulla sicurezza dei macchinari, requisiti che i fornitori seri dichiarano nella documentazione tecnica del prodotto.
Un punto spesso sottovalutato riguarda la conservazione dei log di accesso: se il sistema viene usato anche per attribuire responsabilità in caso di incidente o controversia, i dati di tracciabilità devono essere conservati per un periodo adeguato e gestiti nel rispetto delle normative sulla protezione dei dati personali applicabili al trattamento delle informazioni degli operatori. Prima di adottare un sistema unattended, verifica sempre con il proprio responsabile HSE quali standard settoriali specifici si applicano al tipo di utensili e materiali gestiti.
Misure di sicurezza avanzate contro furti e accessi non autorizzati
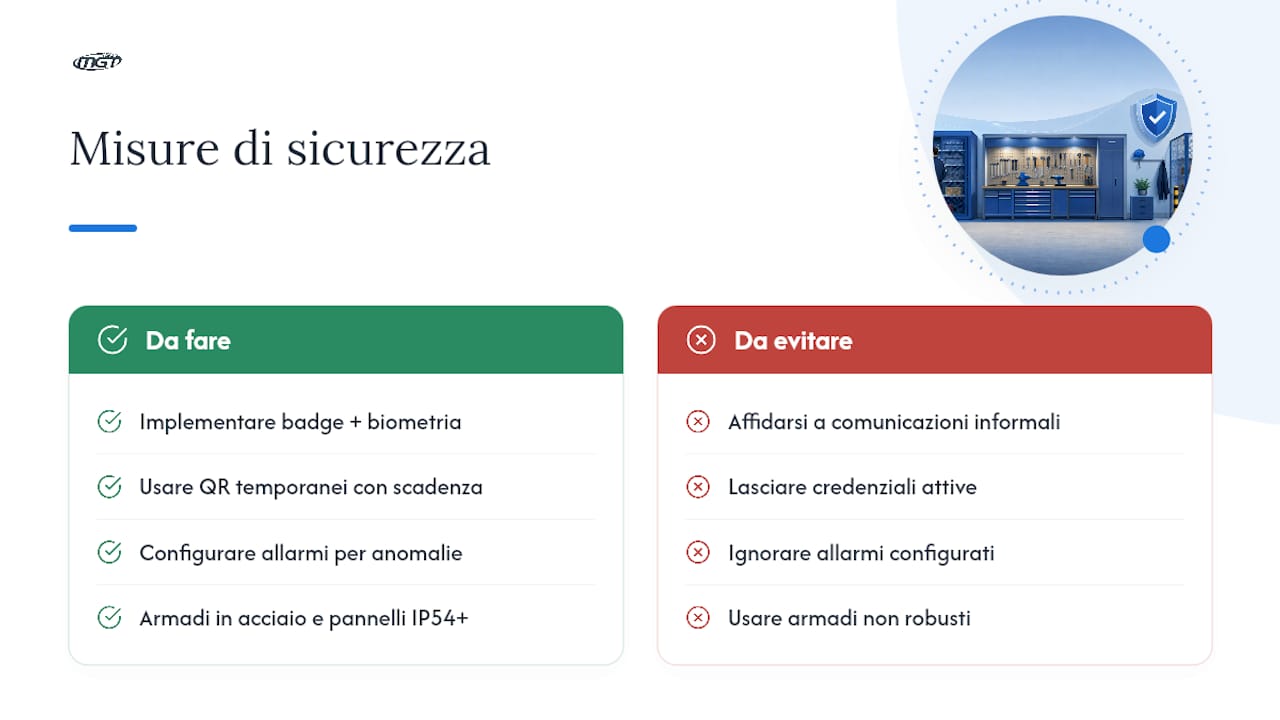
Il controllo accessi resta il perno della sicurezza in una tool room non presidiata. La combinazione di badge aziendale e credenziali biometriche riduce drasticamente il rischio che una credenziale smarrita o clonata venga usata da terzi, mentre il QR temporaneo può essere utile per operatori esterni o manutentori occasionali, con validità limitata nel tempo.
Gli allarmi automatici generati dal software segnalano in tempo reale comportamenti anomali: un prelievo fuori dall’orario di turno assegnato, una quantità superiore alla soglia consentita, o un utensile non restituito entro il tempo previsto. Questi eventi, se configurati correttamente, permettono di intervenire prima che un piccolo problema diventi una perdita ricorrente.
Sul fronte hardware, armadietti con struttura in acciaio robusto e pannelli capacitivi resistenti (grado IP54 o superiore) scoraggiano tentativi di manomissione fisica, mentre la videosorveglianza puntuale sull’area di erogazione, dove prevista, aggiunge un livello di verifica visiva in caso di contestazione.
Un aspetto che molte aziende trascurano è la gestione delle credenziali disattivate: quando un dipendente cambia reparto o lascia l’azienda, la revoca dell’accesso deve essere immediata e verificabile nel software, non affidata a una comunicazione informale tra uffici. Lo stesso vale per i fornitori esterni con accesso temporaneo, il cui profilo deve scadere automaticamente alla fine dell’intervento previsto.
Analisi dei rischi e piani di emergenza per la tool room unattended
Progettare una tool room non presidiata significa anche prevedere cosa succede quando qualcosa va storto: un guasto hardware, un blackout elettrico, un malfunzionamento del lettore RFID durante un turno critico. Un’analisi dei rischi seria parte da uno scenario semplice: se il sistema si blocca alle tre di notte durante un turno con un solo operatore, quella persona deve poter accedere comunque agli utensili essenziali.
Per questo motivo, molte installazioni prevedono una procedura di accesso di emergenza, gestita con credenziali riservate a personale di supervisione, che consente l’apertura manuale degli armadietti in caso di guasto elettronico, con registrazione a posteriori dell’evento non appena il sistema torna operativo.
Il piano di emergenza deve coprire anche la continuità elettrica: un gruppo di continuità (UPS) dedicato ai distributori critici evita che un’interruzione di corrente blocchi completamente l’accesso agli utensili durante una lavorazione in corso. Allo stesso modo, va prevista una procedura chiara per la sostituzione temporanea di un lettore RFID guasto, con un metodo alternativo di identificazione (badge di backup, registro manuale supervisionato) che non fermi la produzione.
La manutenzione preventiva programmata, più che quella correttiva, resta il modo più efficace per ridurre la frequenza di questi scenari. Un piano di verifica trimestrale sui componenti meccanici ed elettronici critici costa molto meno di un fermo produzione imprevisto.
Formazione del personale sull’uso della tool room automatizzata
Un sistema tecnologicamente perfetto può fallire se gli operatori non lo capiscono o non si fidano. La formazione iniziale deve coprire tre aspetti pratici: come effettuare un prelievo e una restituzione corretta, come segnalare un’anomalia (utensile danneggiato, scomparto bloccato, lettura fallita), e perché la tracciabilità serve all’azienda, non solo al controllo individuale.
Questo ultimo punto è spesso quello più trascurato nella formazione, ed è anche quello che determina l’adozione reale del sistema. Se gli operatori percepiscono la tool room automatizzata come uno strumento di sorveglianza punitiva, tenderanno a cercare scorciatoie o a ignorare le procedure quando possibile. Se invece capiscono che i dati aggregati servono a evitare rotture di stock, a giustificare l’acquisto di nuovi utensili o a ridurre tempi morti, la collaborazione diventa naturale.
La fase pilota descritta nella checklist progettuale è anche il momento ideale per raccogliere feedback diretto dagli operatori sulle difficoltà pratiche, prima di estendere il sistema a tutti i turni. Un breve richiamo formativo dopo qualche settimana di utilizzo, per correggere abitudini scorrette emerse nei primi giorni, riduce sensibilmente gli errori di utilizzo nel medio periodo.
Punto di vista dell’autore: progettare per processo, non per prodotto
Il pericolo più comune in questi progetti è comprare la tecnologia prima di aver capito il processo. Un armadietto RFID installato senza aver mappato i flussi reali di prelievo diventa solo un mobile costoso con un badge reader sopra. Il successo dipende dall’analisi preliminare, non dallo scintillio dell’hardware.
Un fornitore che si limita a vendere macchinari lascia l’azienda sola nella fase più delicata, quella della mappatura e della definizione delle regole di accesso. Un fornitore che lavora come partner di progetto affianca il cliente nell’analisi dei consumi, nella scelta del layout e nella formazione, perché conosce gli errori tipici: sottostimare i volumi di picco, ignorare le eccezioni operative, o saltare la fase pilota per fretta di andare a regime. Sono errori che si pagano in mesi di rettifiche successive.
— Amedeo
Offerta soluzioni integrate per tool room non presidiate
Se stai valutando come automatizzare la distribuzione di utensili e DPI senza dover indovinare quale hardware comprare, ci sono sistemi costruiti attorno al processo, non il contrario. L’offerta può comprendere hardware modulare come distributori rotativi, sistemi a magazzino verticale, armadietti e cabinet per la raccolta del materiale esausto, tutti governati da software per tracciabilità dei prelievi, controllo delle giacenze e reportistica per centro di costo.

A differenza di un acquisto isolato di macchinari, ogni progetto parte da un’analisi dei flussi reali dello stabilimento e prevede un affiancamento nella fase di integrazione con i sistemi ERP già esistenti. Le applicazioni tipiche vanno da reparti manifatturieri multi-turno a officine meccaniche con utensili di alto valore, fino a contesti dove serve un controllo rigoroso su DPI e materiali di sicurezza.
Per capire quale configurazione hardware si adatta meglio al tuo layout di reparto, consulta la nostra guida ai distributori automatici industriali o approfondisci le funzionalità complete del software di gestione magazzino I24Manager. Da lì puoi richiedere un progetto pilota su misura per il tuo stabilimento.
Fonti
Per chi vuole approfondire gli aspetti tecnici trattati in questo articolo:
- Solving inventory accuracy issues with UHF RFID – technical guide
- CYKEO-GT2 RFID Automated Tool Cabinet
Domande frequenti
Cosa significa esattamente “tool room”?
È l’area aziendale dedicata allo stoccaggio, alla gestione e all’erogazione controllata di utensili, attrezzature e materiali di consumo usati nei processi produttivi.
Che cos’è un tornio da tool room?
È un tornio di precisione, generalmente di dimensioni compatte, usato per lavorazioni di finitura, riparazione utensili o piccoli lotti direttamente all’interno della tool room, distinto dai torni di produzione su larga scala.
Cosa fa un addetto alla tool room?
In un modello tradizionale, l’addetto riceve le richieste di utensili, li consegna, ne verifica lo stato al rientro e aggiorna manualmente le giacenze; in un sistema non presidiato, queste funzioni vengono svolte dal software di gestione e dal controllo accessi automatizzato.
Quali sono le responsabilità di un responsabile della tool room?
Un responsabile di tool room si occupa di pianificare gli acquisti, mantenere l’inventario aggiornato, garantire la manutenzione degli utensili e, nei sistemi automatizzati come quelli proposti da MGT Italia, definire le regole di accesso e monitorare i KPI operativi tramite il software I24Manager.
Quanto tempo serve per veder ritorno da un investimento in tool room non presidiata?
I casi di implementazione self-service mostrano un ritorno sull’investimento realistico nell’arco di 12-24 mesi per siti con volumi medio alti di movimentazione, grazie soprattutto al risparmio di ore uomo e alla riduzione delle perdite.