Per rifornire la linea in modo affidabile e ridurre le movimentazioni inutili, la combinazione che funziona è un supermarket Lean o un flow rack a gravità insieme a un milk run o a un kitting dimensionato sul PFEP. Senza una mappatura rigorosa dei consumi, l’automazione rischia di irrigidire inefficienze già esistenti, invece di eliminarle: i dati di consumo reale, non le sensazioni di magazzino, devono guidare la scelta della tecnologia.
In breve:
- Prima di automatizzare, mappa ogni codice con punto d’uso, consumo orario, confezione e tempi di rifornimento: i dati reali evitano flussi inefficienti.
- Con volumi stabili e configurazione semplice, scegli un giro di rifornimento a orari fissi; con mix variabile, valuta veicoli autonomi per cambiare percorso.
- Dimensiona i kanban contando contenitori in consegna, in cella, vuoti e nel supermercato; la scaffalatura richiede il doppio del volume per ciclo più una scorta.
- Adotta RFID, localizzazione in tempo reale e sensori dopo aver definito lo standard di lavoro; prova su una linea e ricalibra la frequenza dei giri.
Indice
- Metodi principali per la distribuzione materiali a bordo linea
- Progettazione pratica: PFEP, indicatori e mappatura dei consumi
- Integrazione digitale e segnali di rifornimento
- Implementazione: fasi operative, formazione e gestione del rischio umano
- Come la nostra piattaforma supporta il rifornimento bordo linea
- Prospettiva: cosa aspettarsi nei 12 mesi dopo l’intervento
- Richiedi un assessment per la tua linea
- Domande frequenti
- Fonti
Metodi principali per la distribuzione materiali a bordo linea
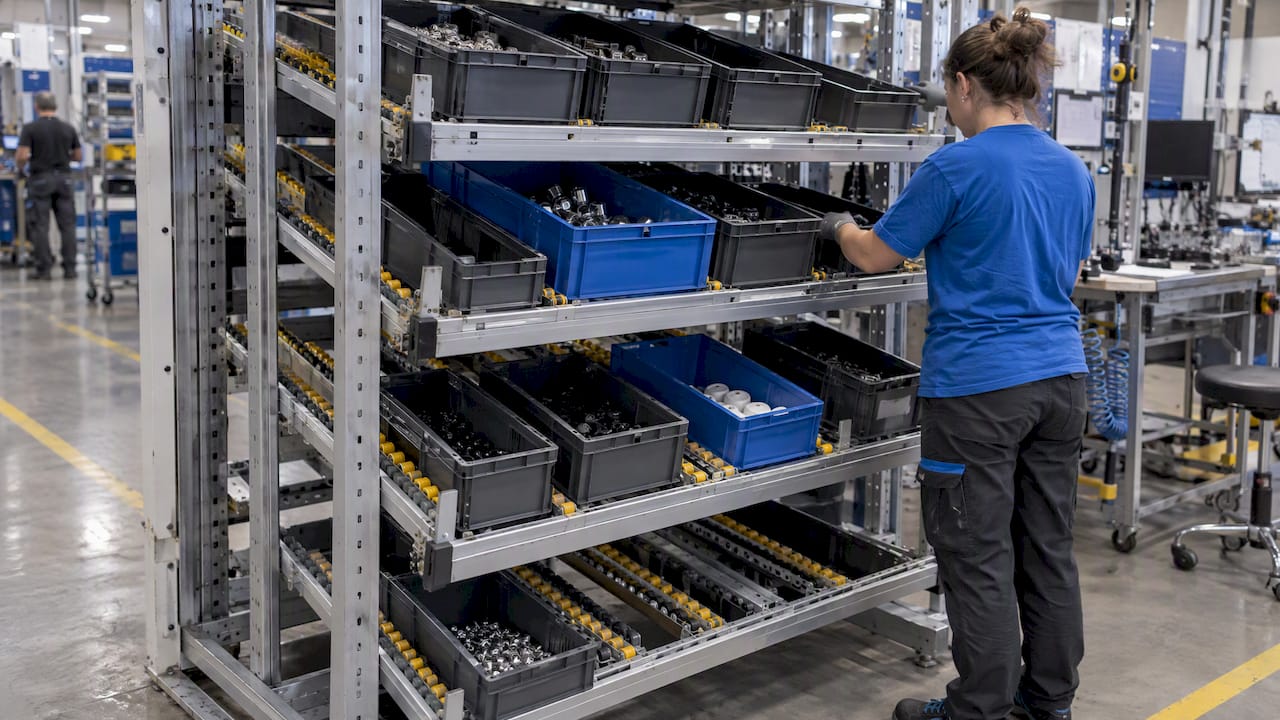
Il magazzino supermarket Lean funziona come un’area di stoccaggio intermedia, organizzata per punto di utilizzo, da cui gli operatori o i rifornitori prelevano quantità definite seguendo logiche kanban. Il flow rack a gravità porta lo stesso principio un passo oltre: le scaffalature inclinate fanno scorrere i contenitori verso l’operatore seguendo il primo entrato primo uscito, riducendo i movimenti di schiena e braccia e garantendo che il materiale più vecchio venga consumato per primo.
Il kitting raggruppa in un unico contenitore tutti i componenti necessari per un’operazione o un ordine specifico, mentre il sequencing consegna i materiali nell’esatto ordine di montaggio previsto dalla sequenza produttiva. Entrambi riducono drasticamente i passaggi che l’operatore compie per cercare pezzi, e si rivelano particolarmente utili nelle linee di assemblaggio con alta varietà di configurazioni.
Per il trasporto tra magazzino e linea, la scelta si gioca tra tugger e milk run tradizionali o veicoli a guida autonoma (AMR). I tugger seguono rotte fisse a orari stabiliti e restano la soluzione più economica per volumi stabili e layout semplici; gli AMR si giustificano quando il mix produttivo cambia spesso o quando serve flessibilità nei percorsi senza riprogettare fisicamente la rotta.
- Linee ad alto mix produttivo: supermarket più milk run, con rotte a orario fisso e kanban visibili.
- Assemblaggi con molte varianti: kitting abbinato ad AMR, per adattare i percorsi senza vincoli di binario fisico.
Un consiglio: prima di scegliere la tecnologia di trasporto, verifica se il problema reale è la frequenza di consegna o la quantità per consegna: spesso basta accorciare il ciclo del milk run invece di investire subito in un AMR.
Progettazione pratica: PFEP, indicatori e mappatura dei consumi
Il PFEP, Plan For Every Part, è la base che rende possibile qualunque automazione successiva. Senza questa mappatura, il Lean Enterprise Institute segnala che il rischio è automatizzare un flusso già inefficiente, spostando il problema invece di risolverlo.
I campi minimi da raccogliere per ogni codice sono:
- Punto di utilizzo (POU): dove esattamente viene consumato il materiale sulla linea.
- Consumo orario: quante unità vengono utilizzate in media ogni ora di produzione.
- Confezionamento: quantità per contenitore o imballo standard.
- Lead time di rifornimento: tempo che intercorre tra la richiesta e la disponibilità del materiale a bordo linea.
- Livelli minimo e massimo: soglie che attivano il rifornimento e che evitano sia le rotture di stock sia l’eccesso di scorte.
Per dimensionare kanban e rack, il caso Kokomo Operations descritto dal Lean Enterprise Institute offre un criterio pratico per le rotte disaccoppiate: il numero di kanban deve includere i contenitori in consegna, quelli già arrivati a cella, quelli vuoti in attesa di ritiro e quelli presenti sul mercato. Per lo spazio sul rack, una regola empirica utile prevede capacità per il doppio del volume consegnato per ciclo più un contenitore di scorta, così da assorbire le variazioni temporanee senza che il materiale finisca sul pavimento.
I KPI da seguire fin dal primo giorno sono pochi ma decisivi: puntualità delle consegne (OTD), percentuale di viaggi a vuoto, quantità di materiale a bordo linea (WIP) e tempo medio impiegato per completare un ciclo di rifornimento.
Integrazione digitale e segnali di rifornimento
Un sistema WMS o WES trasforma un segnale fisico, come un cartellino kanban vuoto, in un task di rifornimento tracciato e assegnato automaticamente. Questo passaggio diventa importante quando i volumi crescono o quando più linee condividono lo stesso magazzino centrale, perché un segnale visivo isolato non basta più a coordinare le priorità.
Le tecnologie più rilevanti in questo ambito sono:
- RFID: identifica automaticamente contenitori e materiali al passaggio, senza lettura manuale.
- RTLS: localizza in tempo reale carrelli, tugger e contenitori all’interno dello stabilimento.
- Sensori di peso: rilevano il livello di riempimento di un contenitore e generano un ordine di rifornimento quando scende sotto soglia.
- Integrazione ERP: collega i consumi di linea alla pianificazione degli acquisti e alla contabilità industriale.
Le esperienze pratiche di lineside delivery mostrano che RFID, RTLS e sensori riducono le rotture di stock e le corse urgenti quando vengono integrati con un WMS capace di generare task in automatico. Lo stesso materiale evidenzia un punto spesso trascurato: la tecnologia funziona quando si integra con uno standard work già definito, non quando viene usata per nascondere l’assenza di uno standard. Il confronto tra trigger fisici e digitali non è quindi una scelta binaria: un kanban cartaceo resta efficace su rotte semplici e stabili, mentre il predictive replenishment basato su dati storici di consumo si giustifica quando la domanda varia e serve anticipare il bisogno prima che si manifesti. Per una panoramica più ampia sui passaggi di digitalizzazione, può essere utile consultare il processo di automazione logistica.
Implementazione: fasi operative, formazione e gestione del rischio umano
La sequenza che riduce i rischi di un progetto di rifornimento bordo linea segue un ordine preciso:
- Mappatura PFEP completa dei codici coinvolti, con consumi reali e non stimati.
- Pilota su una singola linea, per testare frequenza e dimensione delle rotte prima di estendere il modello.
- Standard work per ogni rotta, documentato e visibile agli operatori coinvolti.
- Integrazione dei dati con WMS o sensori, una volta che lo standard regge senza correzioni continue.
- Roll-out sulle altre linee, adattando i parametri alle specificità di ciascuna.
La formazione resta un passaggio che non si può comprimere: i materiali tecnici Inail sull’automazione industriale ricordano che l’automazione non sostituisce l’analisi dei rischi, e che servono procedure chiare per l’override manuale in caso di guasto o emergenza.
Un consiglio: dopo le prime due settimane di pilota, confronta il numero di viaggi a vuoto con quello previsto in fase di progetto: uno scostamento ampio indica quasi sempre che la frequenza della rotta va ricalibrata, non che il metodo sia sbagliato.
Come la nostra piattaforma supporta il rifornimento bordo linea
Lavoriamo con un ecosistema di distributori automatici, locker intelligenti, cassettiere e cabinet dedicati alla raccolta del materiale esausto prima dell’erogazione di quello nuovo. Il collegamento tra questi dispositivi e la gestione dei consumi è affidato a i24Manager, il software che gestisce utenti, tracciabilità dei prelievi, giacenze e reportistica in un unico sistema.
Questo approccio si applica concretamente al controllo di DPI e utensili, alla gestione di materiali ad alto valore dove serve sapere chi preleva cosa e con quale frequenza, e al ciclo di sostituzione del materiale esausto gestito tramite MGT Cabinet. Per chi valuta soluzioni senza automazione meccanica, sono disponibili opzioni basate sulla virtualizzazione del magazzino.
Accompagniamo ogni progetto con un assessment iniziale dei flussi, un pilota su una linea campione, formazione per gli operatori coinvolti e assistenza tecnica continuativa, così che il sistema resti allineato ai cambiamenti produttivi nel tempo.
Prospettiva: cosa aspettarsi nei 12 mesi dopo l’intervento
Nei primi mesi i benefici più visibili sono la riduzione significativa dei viaggi a vuoto e il recupero di spazio a bordo linea. Il cambiamento più difficile da consolidare, però, è culturale: i dati di consumo devono diventare il criterio con cui si decide, non solo un cruscotto da consultare. Le aziende che mantengono i risultati nel tempo sono quelle che rivedono periodicamente il PFEP e i KPI, e che trattano ogni scostamento come un piccolo esperimento di miglioramento continuo invece che come un’eccezione da ignorare.
— Amedeo
Richiedi un assessment per la tua linea
Se riconosci nella tua produzione i segnali descritti, come viaggi a vuoto frequenti o scorte a bordo linea fuori controllo, possiamo analizzare il flusso insieme a te e proporre un progetto pilota su una linea campione, con formazione inclusa per chi la gestirà ogni giorno.

Il punto di partenza più concreto è una demo di i24Manager applicata ai tuoi dati di consumo reali, per capire quali distributori e quali rotte servono davvero prima di investire in hardware.
Domande frequenti
Cos’è il PFEP e perché serve prima di automatizzare?
Il PFEP (Plan For Every Part) è la mappatura completa di ogni codice materiale, con punto di utilizzo, consumo orario, confezionamento e lead time di rifornimento. Senza questa base l’automazione rischia di irrigidire inefficienze esistenti invece di correggerle.
Quando conviene un milk run rispetto a un AMR?
Il milk run con rotte fisse resta la scelta più economica quando i volumi sono stabili e il layout è semplice, mentre un AMR si giustifica con mix produttivi variabili che richiedono percorsi flessibili. Le implementazioni reali di milk run mostrano riduzioni dei viaggi a vuoto e miglioramenti nella sincronizzazione con la sequenza produttiva.
Come si calcola il numero di kanban per una rotta?
Il numero di kanban su una rotta disaccoppiata include i contenitori in consegna, quelli già arrivati a cella, quelli vuoti in attesa di ritiro e quelli presenti sul mercato, come descritto nel caso Kokomo Operations. Il dimensionamento si basa sui tempi standard effettivi della rotta, non su stime generiche.
Quali tecnologie digitali migliorano l’affidabilità del rifornimento?
RFID, RTLS e sensori di peso trasformano i consumi reali in segnali digitali che un WMS può convertire in task di rifornimento automatici, riducendo rotture di stock e corse urgenti secondo analisi pratiche di lineside delivery. Queste tecnologie funzionano meglio quando si appoggiano a uno standard work già definito, non quando lo sostituiscono.
Fonti
- Studio sull’implementazione di un milkrun per l’asservimento dei materiali
- Making Materials Flow – Lean Enterprise Institute (introduzione)