Il badge RFID per i prelievi è la tessera che l’operatore avvicina al distributore, al locker o alla postazione di magazzino prima di prendere un DPI, un utensile o un consumabile. Il lettore riconosce il badge, il software verifica se quella persona è autorizzata a prelevare quell’articolo e registra l’operazione: chi, cosa, quando, in che quantità e per quale reparto, commessa o centro di costo. Il badge da solo è soltanto un codice identificativo. Il controllo vero nasce quando il badge è collegato a un sistema che applica regole, aggiorna le giacenze e produce report. In questa guida trovi come funziona la lettura, quali dati si raccolgono, come si impostano le autorizzazioni, quale frequenza scegliere e come avviare un progetto senza intoppi.
In breve
- Il badge RFID identifica l’operatore senza contatto: il lettore acquisisce il codice via radio e il software registra l’evento.
- Per i prelievi in azienda si usano soprattutto badge a 125 kHz o a 13,56 MHz (MIFARE), letti a pochi centimetri: è un pregio, perché ogni prelievo resta legato a un gesto volontario.
- Ogni prelievo può generare un dato completo: operatore, articolo, quantità, data e ora, reparto, commessa o centro di costo.
- Le autorizzazioni si impostano per profilo: chi può prelevare cosa, quante unità e con quale frequenza.
- Il progetto parte dal processo (quali articoli, quali reparti, quali regole) e solo dopo dalla scelta dell’hardware.
Indice
- Cos’è un badge RFID e come identifica chi preleva
- Come si registra un prelievo, passo per passo
- Cosa registra il sistema a ogni prelievo
- Autorizzazioni: associare i badge agli operatori
- Frequenze, badge e distanza di lettura
- Dove i prelievi con badge funzionano meglio
- Come impostare il progetto senza errori
- Il nostro punto di vista: il badge è la chiave, il sistema è il controllo
- Le soluzioni MGT per i prelievi con badge
- Domande frequenti
- Fonti
Cos’è un badge RFID e come identifica chi preleva
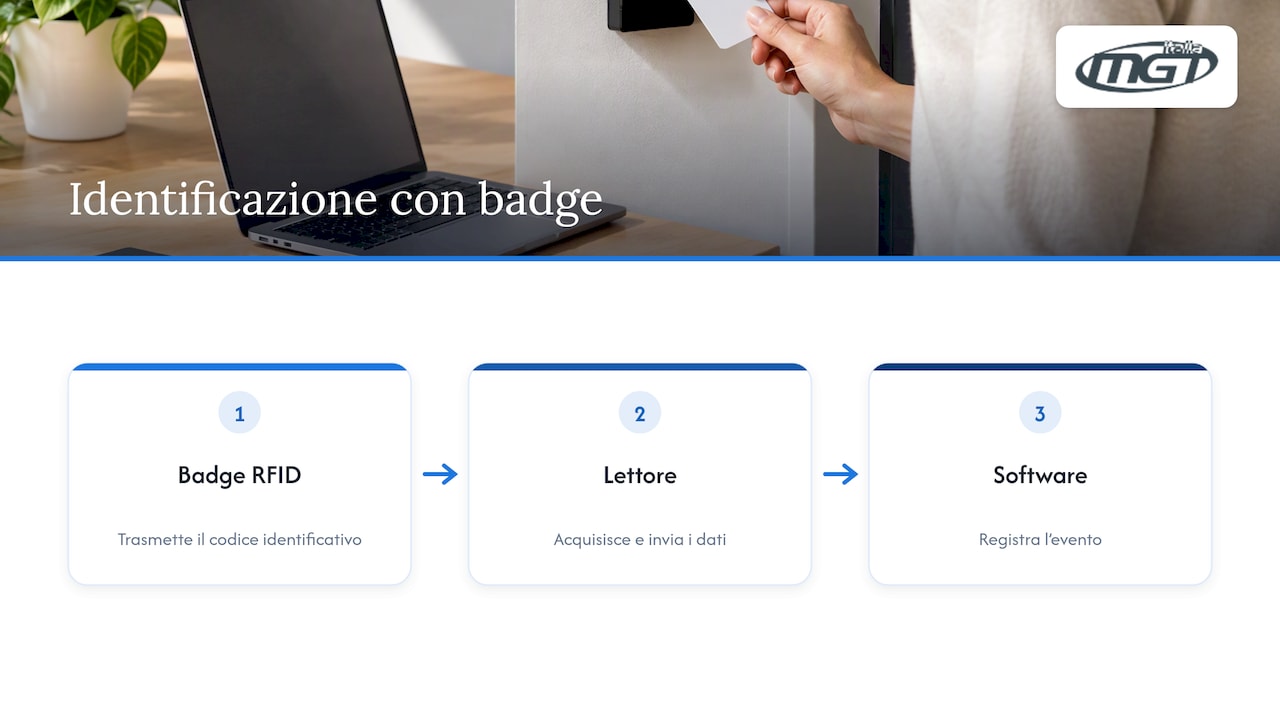
RFID significa Radio Frequency Identification, identificazione a radiofrequenza. Un badge RFID contiene un microchip e una piccola antenna: quando lo avvicini a un lettore, il chip trasmette il proprio codice identificativo. Il funzionamento di base è semplice: il lettore acquisisce i dati via radio, li invia al sistema centrale e il software registra l’evento senza alcun contatto fisico.
La maggior parte dei badge usati in azienda è passiva, cioè senza batteria. Come spiega uno studio pubblicato su Applied Sciences, i tag passivi dipendono dall’energia emessa dal lettore, e la distanza determina quanta energia ricevono. Per questo un badge passivo dura anni, non richiede manutenzione e costa poco: caratteristiche ideali per una tessera che passa di mano in mano in uno stabilimento con turni e decine di operatori.
Nel contesto dei prelievi il badge svolge un compito preciso: dire al sistema chi sta operando. Tutto il resto (cosa viene prelevato, se è consentito, quanto ne resta in giacenza) lo decide e lo registra il software. È la stessa logica del controllo accessi con badge, applicata però non a una porta ma a un cassetto, uno scomparto o una spirale di un distributore.
Molte aziende hanno già in tasca la risposta: il badge che i dipendenti usano per timbrare o per entrare nello stabilimento. Riutilizzare la stessa tessera anche per i prelievi evita di distribuire un secondo supporto e riduce il rischio che l’operatore lo dimentichi nell’armadietto.
Come si registra un prelievo, passo per passo
Un prelievo con badge RFID segue una sequenza breve, pensata per durare pochi secondi a bordo linea. Ecco come si svolge in un sistema integrato di distributori, locker e software.
- Identificazione. L’operatore avvicina il badge al lettore del distributore, del locker o della postazione. Il sistema riconosce il codice e lo associa alla persona registrata.
- Verifica delle autorizzazioni. Il software controlla il profilo dell’operatore: quali articoli può prelevare, entro quali limiti di quantità e di frequenza.
- Scelta del contesto. Se previsto, l’operatore indica la commessa, il reparto o la macchina a cui imputare il consumo. In molti casi il dato è già legato al profilo e non serve alcuna scelta.
- Erogazione. Il distributore eroga l’articolo, oppure si apre solo il cassetto o lo scomparto corrispondente. Gli altri restano chiusi.
- Registrazione. Il prelievo viene salvato con data, ora, quantità e operatore. La giacenza si aggiorna in tempo reale.
- Reso, quando serve. Per utensili e strumenti che tornano indietro, l’operatore si identifica di nuovo alla restituzione e il sistema chiude il prestito, segnalando eventuali articoli da riparare o da tarare.
- Riordino. Quando la scorta scende sotto la soglia impostata, il sistema genera la proposta d’ordine.
La sequenza cambia poco tra un DPI monouso e un avvitatore di precisione. Cambia invece la regola: per i guanti conta il consumo per persona e per turno, per lo strumento calibrato conta chi lo ha in custodia e da quanto tempo. Se vuoi approfondire il ciclo di vita degli articoli che rientrano, trovi le fasi e i KPI nella guida al tracciamento degli utensili a rendere.
Cosa registra il sistema a ogni prelievo
Il valore del badge RFID sta nei dati che rende possibili. Ogni identificazione diventa una riga di storico che risponde a domande precise: chi preleva cosa, quando, in che quantità, con quale frequenza e per quale centro di costo.
| Dato registrato | A cosa serve | Chi lo usa |
|---|---|---|
| Operatore | Sapere chi ha prelevato e chi ha in custodia un articolo | Capireparto, HSE, tool control |
| Articolo e quantità | Misurare il consumo reale per codice | Acquisti, magazzino |
| Data e ora | Ricostruire la sequenza dei prelievi, per turno | Produzione, qualità |
| Frequenza | Individuare consumi anomali o ripetuti | Controllo di gestione |
| Reparto, commessa, centro di costo | Imputare il costo dove nasce | CFO, controllo di gestione |
| Giacenza residua | Riordinare prima che manchi la scorta | Magazzino, supply chain |
| Prestiti aperti e resi | Sapere quali strumenti sono fuori e da quanto | Manutenzione, officina |
Da questi dati nascono i report che cambiano il modo di decidere. Il responsabile acquisti vede il consumo effettivo di ogni articolo e negozia volumi basati su numeri reali, non su stime. Il responsabile HSE può dimostrare che a ogni operatore sono stati consegnati i DPI previsti dalla sua mansione. Il controllo di gestione confronta il consumo di utensili tra reparti o tra commesse simili e individua dove si concentrano gli sprechi.
C’è anche un effetto meno visibile ma molto concreto: quando ogni prelievo è nominativo, i consumi tendono a riallinearsi a ciò che serve davvero. Non serve sorvegliare nessuno; basta che il dato esista e che sia consultabile.
Sul fronte della sicurezza la tracciabilità dei DPI va oltre la semplice consegna. Nella sua prassi di riferimento sui DPI connessi, l’ente italiano di normazione UNI osserva che l’IoT applicato ai DPI può servire anche alla prevenzione, oltre che alla protezione dal rischio residuo. Sapere chi ha ricevuto quale dispositivo, e quando, è il primo mattone di questa logica.
Autorizzazioni: associare i badge agli operatori
Un sistema di prelievo con badge funziona bene quando le regole rispecchiano l’organizzazione reale dello stabilimento. La configurazione si articola su tre livelli.
Anagrafica e associazione del badge
Ogni operatore viene registrato nel software con i suoi dati essenziali: nome, matricola, reparto, turno, mansione. Il codice del badge si associa alla persona, di solito leggendolo una volta sul lettore durante la registrazione. Se un badge viene smarrito, si disattiva quello vecchio e se ne associa uno nuovo: lo storico dei prelievi resta legato alla persona, non alla tessera.
Profili e gruppi
Assegnare permessi uno per uno diventa ingestibile già con qualche decina di persone. Si lavora quindi per profili: saldatori, manutentori, operatori di linea, addetti di magazzino, ditte esterne. Ogni profilo vede solo gli articoli che gli competono. Un saldatore preleva le maschere e i guanti per la saldatura, un manutentore accede ai cassetti degli strumenti di misura, un appaltatore solo ai materiali previsti dal suo contratto. La gestione degli esterni ha regole sue, che trovi descritte nella guida al controllo degli utensili per gli appaltatori.
Limiti di quantità e di frequenza
Il terzo livello sono i limiti: quante unità per prelievo, quante per turno o per settimana, quanti utensili in prestito contemporaneamente. Quando un operatore supera il limite, il sistema può bloccare il prelievo o chiedere l’approvazione di un responsabile. Le regole vanno tarate sui consumi reali: limiti troppo stretti fermano la produzione, limiti troppo larghi annullano il controllo. Per questo conviene partire da un periodo di osservazione e stringere le soglie solo dopo aver visto i dati.
Un’avvertenza pratica: un sistema che registra i prelievi in modo nominativo tratta dati personali dei dipendenti. Prima di attivarlo, coinvolgi il responsabile della protezione dei dati (DPO) o il tuo consulente privacy e il consulente del lavoro, così da definire finalità, informativa ai lavoratori e tempi di conservazione dei dati prima del primo prelievo.
Frequenze, badge e distanza di lettura
Non tutti i badge RFID sono uguali. La frequenza di lavoro determina la distanza di lettura, la sicurezza e la compatibilità con i lettori. Per i prelievi in stabilimento le famiglie da conoscere sono queste.
| Tecnologia | Frequenza | Distanza tipica | Uso nei prelievi |
|---|---|---|---|
| Prossimità LF | 125 kHz | Pochi centimetri | Badge di presenza e accesso molto diffusi, riutilizzabili per i prelievi |
| HF / MIFARE | 13,56 MHz | 2-10 cm | Lo standard più comune per l’identificazione dell’operatore, con opzioni di cifratura |
| NFC | 13,56 MHz | Ancora più ridotta | Smartphone e badge compatibili, identificazione a contatto ravvicinato |
| UHF | 860-960 MHz | Fino a diversi metri | Più adatta a etichettare oggetti e attrezzature che a identificare chi preleva |
Le card di prossimità a 125 kHz e le card MIFARE a 13,56 MHz sono le due tipologie che si trovano più spesso nei sistemi di rilevazione presenze delle aziende italiane, ed è per questo che sono le prime candidate anche per i prelievi. Sui valori di lettura, la distanza tipica è di 2-10 cm per i tag HF e di alcuni metri per gli UHF.
Per identificare chi preleva, una lettura corta è un vantaggio. L’operatore deve avvicinare volontariamente il badge: nessun rischio che il lettore registri il collega che passa accanto al distributore. La lettura a distanza, tipica dell’UHF, serve invece a un altro scopo: riconoscere gli oggetti etichettati che entrano o escono da un armadio o da un varco.
La distanza reale non dipende solo dalla frequenza. Contano la potenza del lettore, le dimensioni dell’antenna del badge e l’ambiente. Le superfici metalliche, molto presenti in carpenteria, stampaggio o cantieri navali, possono ridurre o disturbare la lettura: per questo il lettore va posizionato e provato sul punto di prelievo reale, non solo in ufficio.
C’è poi la sicurezza dei dati. Nei badge più evoluti, i dati del chip possono essere protetti con algoritmi come AES a 128 bit o 3DES, con una sessione cifrata tra badge e lettore autorizzato. Per strumenti di valore o materiali critici conviene scegliere tessere con questo livello di protezione, perché rendono più difficile duplicarle.
RFID e NFC: la differenza che conta
NFC non è un’alternativa all’RFID, ma una sua declinazione: lavora alla stessa frequenza di 13,56 MHz dei badge HF, con una portata ancora più breve. I badge NFC sono simili a quelli RFID ma con una portata più ridotta, e il loro punto di forza è la compatibilità con gli smartphone. Nei prelievi questo apre una possibilità concreta: usare il telefono aziendale come credenziale, accanto o al posto della tessera fisica, quando l’organizzazione lo prevede.
Dove i prelievi con badge funzionano meglio
Il badge RFID dà il massimo dove ci sono molti operatori, articoli ad alto consumo o ad alto valore e la necessità di sapere chi ha preso cosa. I casi più frequenti sono questi.
- DPI di consumo. Guanti, occhiali, tappi auricolari, mascherine, indumenti. Il badge lega ogni consegna all’operatore e alla sua mansione, con limiti per turno.
- Utensili di consumo. Inserti, punte, frese, dischi abrasivi. Il prelievo per commessa permette di imputare il costo a chi lo genera, un dato prezioso in metalmeccanica e automotive.
- Strumenti di valore e condivisi. Avvitatori dinamometrici, strumenti di misura, dispositivi calibrati. Qui il badge apre solo lo scomparto autorizzato e il sistema registra prestito e reso. Le soluzioni dedicate sono descritte nella guida agli smart tool locker per il manifatturiero.
- Aerospazio e navale. Dove uno strumento dimenticato è un rischio, sapere in ogni momento chi ha in custodia cosa fa parte delle procedure di tool control.
- Cantieri e impianti. Attrezzature che si spostano tra squadre e siti diversi richiedono un controllo ancora più stretto; un buon approfondimento è quello sul tracciamento delle attrezzature in cantiere, tra mezzi, utensili e ore moto.
- Comuni e servizi ai cittadini. La stessa logica si applica all’erogazione dei sacchetti per la raccolta differenziata: la tessera identifica il cittadino e il distributore eroga la dotazione prevista.
Se stai valutando se etichettare anche gli oggetti oltre a identificare le persone, il confronto tra tecnologie e i tempi di ritorno dell’investimento sono analizzati nella pagina su RFID o barcode per il tracciamento.
Come impostare il progetto senza errori
I progetti che funzionano partono dal processo, non dal catalogo. Prima di scegliere un lettore o un distributore, conviene rispondere a poche domande.
- Quali articoli vuoi controllare? Parti dalle famiglie che pesano di più sul budget o sulla sicurezza, non da tutto il magazzino.
- Chi preleva e dove? Mappa reparti, turni e punti di prelievo. Un distributore al posto sbagliato resta inutilizzato.
- Quali badge usate già? Verifica frequenza e tipologia delle tessere esistenti: riutilizzarle semplifica l’avvio.
- Quali regole servono? Definisci profili, limiti e imputazione dei costi prima dell’installazione.
- Chi guarda i dati? Stabilisci chi riceve i report, con quale cadenza e quali decisioni ne derivano.
- Come si parte? Inizia con un reparto pilota e articoli rappresentativi, misura per qualche settimana, poi estendi.
Il reparto pilota è la mossa che fa la differenza: permette di tarare i limiti sui consumi reali, raccogliere le osservazioni degli operatori e presentare alla direzione numeri concreti prima di allargare il progetto.
Il nostro punto di vista: il badge è la chiave, il sistema è il controllo
Quando un’azienda ci contatta parlando di badge RFID per i prelievi, spesso la domanda iniziale riguarda la tessera: quale frequenza, quale lettore, quale distanza. Sono domande giuste, ma il badge è soltanto la chiave. Quello che trasforma un’identificazione in uno strumento di controllo e di decisione è il sistema che c’è dietro.
Per questo noi di MGT non ragioniamo per singolo distributore. Lavoriamo su un insieme di hardware modulare (distributori, locker, cassettiere, magazzini virtuali) governato dal nostro software i24Manager, che gestisce accessi, prelievi, giacenze, report e ordini automatici. Lo stesso badge può aprire un distributore di DPI in linea, un locker per gli strumenti condivisi in manutenzione e una postazione di magazzino virtuale senza automazione meccanica: le regole restano coerenti e i dati confluiscono in un unico punto.
Nella nostra esperienza il risultato arriva quando il progetto nasce dal processo: quali articoli, quali persone, quali centri di costo. Per questo affianchiamo l’installazione con la consulenza sul processo e supportiamo sia i clienti finali sia i rivenditori che portano queste soluzioni nelle aziende. Un badge ben letto è utile; un prelievo che sai a chi, a cosa e a quale commessa attribuire è ciò che ti fa decidere meglio.
— Amedeo
Le soluzioni MGT per i prelievi con badge
Se vuoi passare dalla teoria al punto di prelievo, il nostro software i24Manager è il centro del sistema: riconosce l’operatore, applica autorizzazioni e limiti, registra ogni prelievo e genera report e proposte di riordino.

Attorno al software scegli l’hardware adatto al tuo stabilimento: la gamma di distributori automatici per DPI e utensili per i consumabili ad alta rotazione, MGT Locker per gli strumenti di valore e condivisi, MGT Drawer per le cassettiere automatizzate e il locker di distribuzione e restituzione per gli articoli a rendere. Raccontaci quali articoli vuoi controllare e quali badge usate già: partiamo da lì per costruire il progetto.
Domande frequenti
Posso usare per i prelievi lo stesso badge delle presenze?
Spesso sì, se il lettore del punto di prelievo è compatibile con la frequenza e la tipologia della tessera, di solito 125 kHz o 13,56 MHz. È una delle prime verifiche da fare in fase di progetto. Usare un solo badge semplifica la vita agli operatori e riduce le tessere da gestire.
Che cosa succede se un operatore perde il badge?
Il badge smarrito si disattiva nel software e se ne associa uno nuovo alla stessa persona. Da quel momento la vecchia tessera non apre più nulla. Lo storico dei prelievi resta intatto, perché è legato all’operatore e non al codice della tessera.
Qual è la distanza di lettura di un badge RFID per i prelievi?
Per i badge HF a 13,56 MHz la distanza tipica è di pochi centimetri, mentre la tecnologia UHF arriva a diversi metri. Per identificare chi preleva si preferisce la lettura ravvicinata, perché lega ogni operazione a un gesto volontario dell’operatore. Le superfici metalliche vicine al lettore possono ridurre la portata.
Che differenza c’è tra un badge RFID e uno NFC?
L’NFC è una forma di RFID ad alta frequenza con una portata ancora più breve. Il vantaggio principale è la compatibilità con gli smartphone, che possono funzionare da credenziale. Per i prelievi entrambe le soluzioni identificano l’operatore in modo affidabile.
Il badge RFID basta per controllare i prelievi?
Il badge identifica la persona, ma il controllo dipende dal sistema collegato. Servono un software che applichi autorizzazioni e limiti, hardware che eroghi solo ciò che è consentito e report che trasformino i prelievi in decisioni. Senza queste parti il badge resta un semplice codice.
Fonti
- Rilevazione presenze RFID, Eltime
- Digitalization of Fresh Chestnut Fruit Supply Chain, Applied Sciences (MDPI)
- Prassi di riferimento UNI sui DPI connessi
- Sistemi di rilevazione presenze, ZSE
- Sicurezza invisibile: la crittografia nei badge RFID, Artech
- Badge di ingresso: tutto quello che devi sapere, Libemax
- Tracciamento attrezzature in cantiere, Edilgestya