Gestire gli utensili CNC significa sapere in ogni momento quali frese, punte, inserti e portautensili avete, dove si trovano, in che stato sono e chi li ha prelevati. L’obiettivo è semplice: la macchina non si ferma mai per un utensile mancante e il magazzino non si riempie di scorte dimenticate. In un’officina meccanica servono tre cose: un’anagrafica utensili unica, regole chiare di stoccaggio e prelievo, e dati di consumo affidabili per riordinare al momento giusto. Qui trovate il metodo passo per passo, come trattare gli inserti in carburo e i criteri per scegliere il sistema adatto alla vostra officina.
In breve
- La gestione utensili copre tutto il ciclo di vita: approvvigionamento, preparazione, uso in macchina, stoccaggio, riaffilatura e rottamazione.
- Si parte da un’anagrafica unica con codifica, composizione degli assiemi e dati di taglio: senza, ogni altro strumento lavora su dati sbagliati.
- Ogni prelievo deve registrare chi, cosa, quanto e per quale commessa o centro di costo: è ciò che rende possibile il riordino automatico.
- Gli inserti in carburo meritano regole proprie: molti codici, consumo rapido, riordino da automatizzare.
- Un buon sistema si giudica su integrazione con i gestionali, controllo accessi, tracciabilità e report utili ad acquisti e produzione.
Indice
- Che cosa comprende la gestione degli utensili CNC
- Utensile in macchina e utensile a magazzino
- Cinque passi per organizzare l’officina
- Inserti in carburo: scorte, riordino e fine vita
- Come scegliere un sistema di gestione utensili
- Come misurare l’impatto su costi, sprechi e fermi
- Il punto di vista di MGT
- Gestire gli utensili CNC con MGT
- Domande frequenti
- Fonti
Che cosa comprende la gestione degli utensili CNC
Per molti la gestione utensili coincide con la tabella del controllo numerico: correttori, lunghezze, raggi. È solo una parte. Lo studio Tool Lifecycle Management in Industrial Practice la descrive come un processo che va dalla pianificazione degli approvvigionamenti all’impiego in produzione, fino allo stoccaggio e alla logistica di ritorno, che comprende riaffilatura, nuovo rivestimento e rottamazione. Lo stesso lavoro colloca la gestione utensili come anello informativo tra ERP, PLM e MES: è ciò che porta l’informazione giusta alla macchina CNC nel momento in cui serve.
In officina convivono tre flussi:
- Flusso fisico: l’utensile entra a magazzino, viene montato sul portautensile, misurato al presetting, caricato in macchina, smontato, riaffilato o scartato.
- Flusso dati: geometria, dati di taglio, vita utile residua, offset, immagini e modelli per CAM e simulazione.
- Flusso economico: costo d’acquisto, consumo per commessa, scorta immobilizzata, costo dei fermi.
Quando uno dei tre si interrompe, i problemi si vedono subito. L’operatore cerca una fresa che risulta a magazzino ma non c’è. Il programmatore CAM richiama un utensile che nessuno ha più ordinato. L’ufficio acquisti compra d’urgenza, a prezzo pieno e con consegna espressa. Una buona gestione tiene allineati i tre flussi con un unico codice per ogni articolo.
Utensile in macchina e utensile a magazzino
Il primo livello riguarda il centro di lavoro. Il magazzino utensili della macchina, a catena o a disco, contiene gli utensili assemblati e misurati. Qui contano la tool card, il presetting e la trasmissione degli offset. Un articolo di settore su l’importanza di gestire il magazzino utensili descrive il flusso tipico: i valori reali rilevati al presetting vengono inviati come offset direttamente in macchina. La ricerca Tool Management in Manufacturing Systems riunisce nello stesso sistema anagrafica unificata, codifica dei componenti, composizione degli assiemi, tool card per cicli e programmazione CAM, preparazione in tool room e collegamento ai sistemi aziendali.
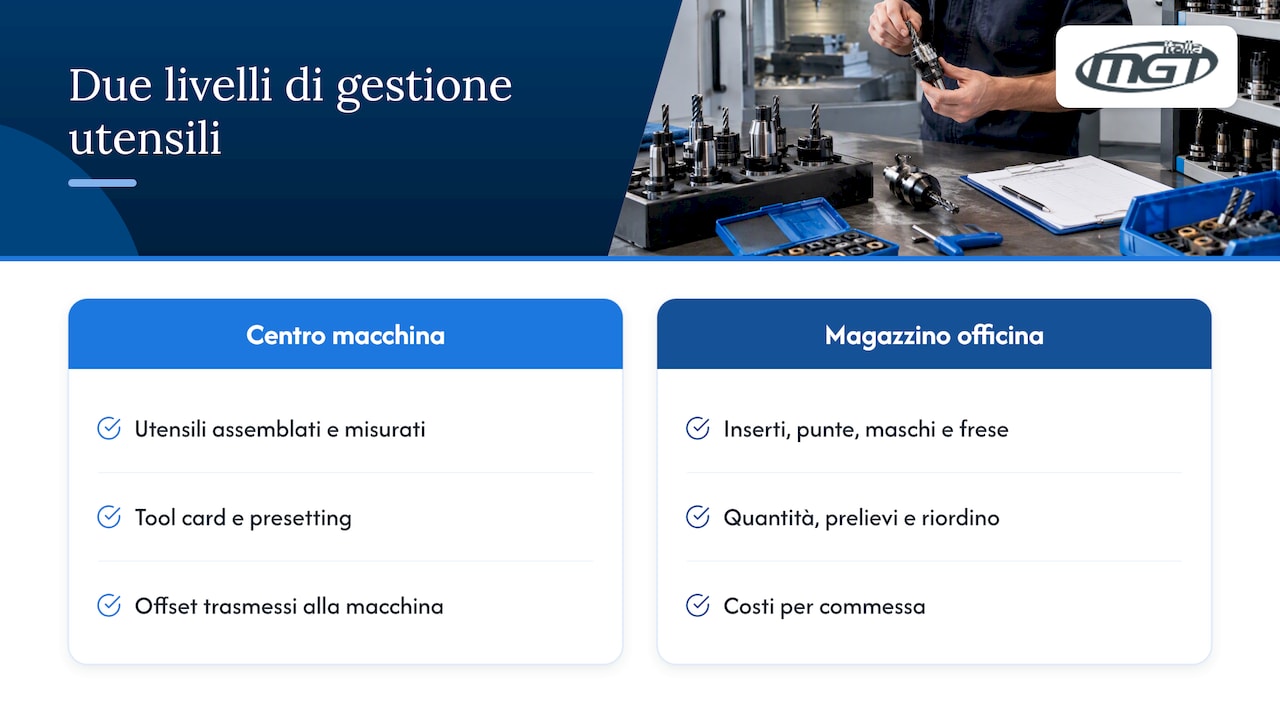
Il secondo livello è il magazzino dell’officina: inserti, punte, maschi, frese integrali, portautensili, pinze, ma anche i consumabili e i DPI che girano attorno alla macchina. Qui le domande cambiano: quanti pezzi ho, chi li ha presi, quando devo riordinare, quanto mi costa ogni commessa.
L’errore più comune è curare bene il primo livello e lasciare il secondo a un armadio aperto e a un foglio Excel. La macchina ha dati perfetti, ma l’inserto di ricambio non c’è. I due livelli si collegano con lo stesso codice articolo: quello che il CAM richiama in un programma deve essere lo stesso che il magazzino conta e che gli acquisti ordinano.
Cinque passi per organizzare l’officina
- Censimento. Fate un inventario fisico completo, comprese le scorte nascoste nei banchi, nelle cassette degli operatori e negli armadi di reparto. Per ogni articolo registrate codice, descrizione, fornitore, ubicazione, quantità e stato: nuovo, in uso, da riaffilare, da rottamare.
- Codifica e anagrafica. Una sola anagrafica per tutta l’azienda, con codici univoci e caratteristiche tecniche. Una tesi di ingegneria sui requisiti di un sistema di gestione utensili mette al primo posto proprio l’archiviazione e la catalogazione secondo caratteristiche tecniche e geometriche. La specifica ISO/TS 13399-3:2021 definisce un dizionario di riferimento per descrivere gli utensili e scambiarne i dati tra software: se i vostri fornitori pubblicano cataloghi in questo formato, sfruttateli per non ricopiare dati a mano.
- Stoccaggio per famiglia e criticità. Separate ciò che si consuma (inserti, punte, maschi) da ciò che si restituisce (portautensili, calibri, strumenti di misura). I consumabili ad alta rotazione stanno meglio in cassetti dosati vicino alle macchine; gli strumenti condivisi e di valore in vani assegnati, con registrazione di presa e riconsegna. Se aggiungete armadi o distributori pesanti a bordo macchina, verificate con il vostro tecnico pavimentazione e vibrazioni del reparto, come si fa quando si studiano i carichi dinamici delle macchine pesanti in uno stabilimento produttivo.
- Prelievo tracciato. Ogni uscita deve dire chi, che cosa, quanto e per quale commessa. Non è burocrazia: la procedura operativa per la gestione dei magazzini dell’IRSM chiede che ogni scarico documenti richiedente, bene, quantità e valore, e che le giacenze fisiche coincidano con quelle contabili, verificate con inventari periodici. In officina questa regola regge solo se il prelievo è rapido: badge o PIN, pochi secondi, nessun modulo di carta.
- Reintegro su dati reali. Fissate scorta minima e punto di riordino per ogni articolo partendo dal consumo effettivo, non dalla memoria del capo reparto. Rivedeteli quando cambia il mix produttivo, entra una nuova macchina o un cliente sposta i volumi.
Lo stesso metodo vale per l’attrezzatura del reparto manutenzione: pressatrici, tagliatubi, pompe di collaudo e altri utensili per impiantistica e manutenzione sono costosi e condivisi, e meritano la stessa tracciabilità degli utensili da taglio.
Chi vuole spingersi oltre può valutare una tool room non presidiata, che serve anche i turni notturni senza un magazziniere e mantiene il controllo di ogni prelievo. Il percorso completo di riorganizzazione è descritto nel nostro workflow per ottimizzare il magazzino tecnico.
Inserti in carburo: scorte, riordino e fine vita
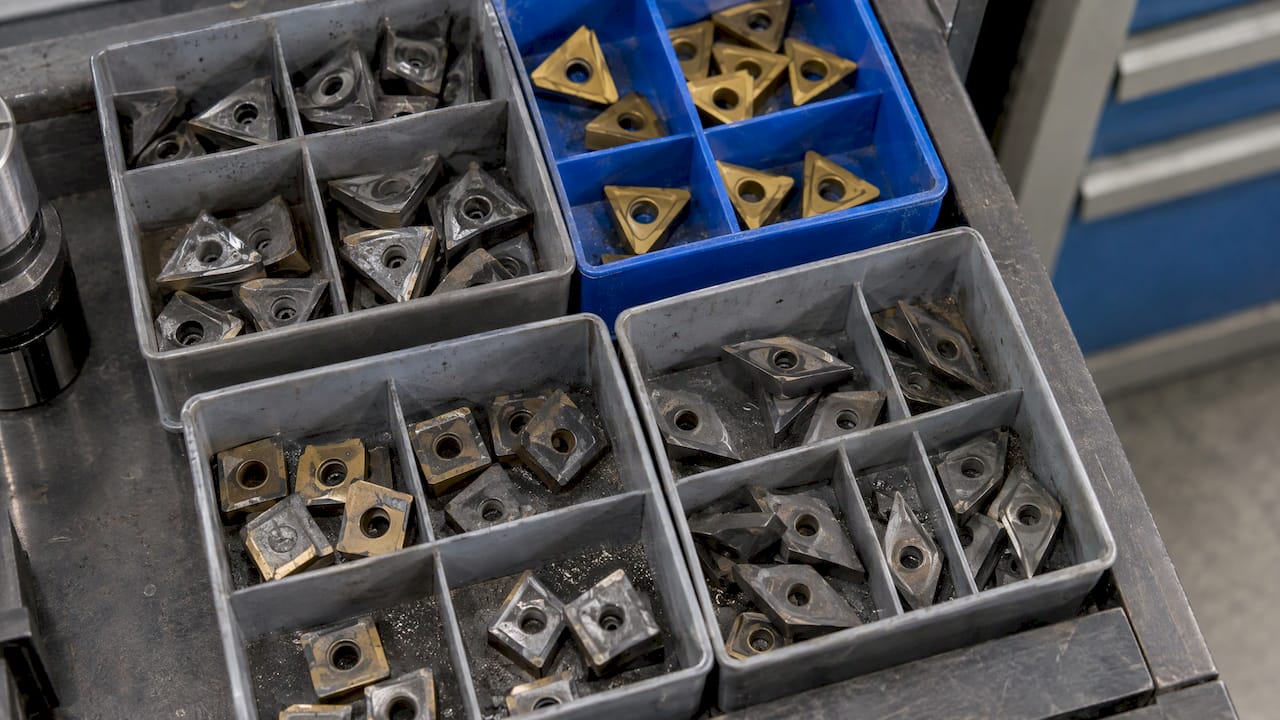
Gli inserti sono la voce più difficile da governare: tanti codici (geometria, raggio di punta, rompitruciolo, grado, rivestimento), consumo veloce, valore unitario basso ma spesa annua alta. Una tesi del Politecnico di Milano dedicata al sistema di gestione degli inserti affronta proprio la razionalizzazione delle scorte e l’automazione del riordino, con l’obiettivo di ridurre scorte e sprechi.
Alcune regole pratiche:
- Razionalizzate i codici. Spesso tre inserti quasi identici coprono lo stesso lavoro perché comprati in momenti diversi o da persone diverse. Ridurli libera capitale e semplifica il riordino.
- Erogate a unità o a confezione. Una scatola aperta sul banco nasconde il consumo; un cassetto dosato che eroga il singolo inserto o la confezione mostra il consumo vero per macchina e per operatore.
- Collegate il consumo alla commessa. Sapere quanti taglienti consuma un certo particolare migliora preventivi e ottimizzazione dei parametri.
- Gestite il ritorno. Gli inserti usurati vanno raccolti in un punto dedicato e separati per tipo: si recupera il carburo e si può analizzare l’usura.
- Distinguete tra riaffilare e sostituire. Secondo una guida su affilatura o sostituzione, la riaffilatura ha senso quando restano materiale utile e corpo integro e la geometria si può ripristinare; gli inserti, di norma, si sostituiscono. Frese e punte integrali rientrano spesso nel ciclo di riaffilatura e vanno tracciate sia in uscita sia al rientro.
Se un inserto si consuma più del previsto, prima di riordinare chiedetevi perché: parametri di taglio, serraggio, materiale del pezzo, stato del mandrino. Il dato di prelievo è spesso il primo segnale che qualcosa in macchina non va.
Come scegliere un sistema di gestione utensili
Chi cerca i sistemi più adatti a un’officina meccanica trova soluzioni molto diverse: librerie utensili nel CAM, software per il presetting, distributori e cassettiere automatiche governate da software, magazzini virtuali senza automazione meccanica. La scelta giusta parte dal vostro punto debole. Se il problema sono gli offset, serve lavorare sulla tool room; se sono le scorte, i consumi e i fermi per utensile mancante, serve controllare il magazzino e i prelievi. Questi sono i criteri da verificare.
| Criterio | Cosa chiedere | Perché conta |
|---|---|---|
| Anagrafica | Gestisce codici, assiemi e dati tecnici in un’unica base? | Un solo codice per CAM, magazzino e acquisti |
| Integrazione | Si collega a ERP, MES e gestionale acquisti? | La gestione utensili fa da ponte tra i sistemi aziendali |
| Controllo accessi | Badge, PIN, profili per reparto e turno? | Ogni prelievo ha un responsabile |
| Tracciabilità | Registra chi, cosa, quanto, quando e per quale commessa? | Costo per commessa e audit interni |
| Riordino | Soglie per articolo e ordini automatici? | Meno urgenze e meno scorte doppie |
| Hardware modulare | Cassetti, distributori e locker combinabili? | Ogni famiglia di utensili ha esigenze diverse |
| Report | Consumi per reparto, centro di costo, operatore? | Acquisti e produzione decidono su dati reali |
| Supporto | Consulenza sul processo, formazione, assistenza? | Il sistema rende se il processo è giusto |
Sull’hardware, la regola è abbinare il contenitore all’oggetto. Per inserti, punte e maschi funzionano bene i sistemi a cassetti dosati. Per portautensili, strumenti di misura e attrezzature calibrate servono locker intelligenti per utensili con presa e riconsegna registrate. Dove lo spazio o il budget non consentono automazione, un magazzino virtuale gestito da software dà già tracciabilità: il confronto è spiegato nella guida magazzino virtuale o automazione meccanica.
Come misurare l’impatto su costi, sprechi e fermi
Lo studio sul ciclo di vita degli utensili citato sopra riporta, nei casi aziendali analizzati, risparmi di tempo e di costi, meno scorte nascoste, meno fermi macchina e tempi di setup ridotti. Per sapere se succede anche da voi, misurate prima di cambiare e poi a intervalli regolari:
- Fermi per utensile mancante: numero di episodi e minuti persi al mese.
- Valore della scorta utensili e indice di rotazione per famiglia.
- Consumo per commessa o per pezzo, soprattutto per inserti e punte.
- Quota di ordini urgenti sul totale degli ordini utensili.
- Accuratezza dell’inventario: scarto tra giacenza fisica e giacenza a sistema.
- Tempo medio di prelievo per l’operatore.
Con questi sei numeri acquisti, produzione e controllo di gestione parlano la stessa lingua. Approfondiamo il tema nell’articolo sull’importanza dei dati nella gestione utensili.
Il punto di vista di MGT
Nelle officine che visitiamo il problema raramente è la macchina CNC. È tutto ciò che le sta attorno: l’inserto che manca, la fresa che nessuno trova, il calibro preso e mai riconsegnato, l’ordine urgente fatto il venerdì sera.
Per questo non pensiamo alla gestione utensili come a un armadio da riempire. La vediamo come un sistema: hardware modulare vicino alle macchine, regole di accesso chiare e un software che registra ogni prelievo e lo collega a un reparto, a una commessa o a un centro di costo. È il software a trasformare un distributore in uno strumento di controllo e di decisione.
Ogni officina è diversa. C’è chi ha bisogno di cassetti per gli inserti a bordo macchina, chi di locker per gli strumenti calibrati, chi di un magazzino virtuale per iniziare senza automazione. Spesso la risposta giusta è un sistema ibrido, ed è lì che il lavoro di consulenza sul processo conta quanto la macchina.
Amedeo
Gestire gli utensili CNC con MGT
Progettiamo sistemi integrati per la gestione di utensili, consumabili e DPI: distributori automatici, cassettiere automatizzate, locker intelligenti, cabinet per la raccolta del materiale esausto e magazzini virtuali, tutti governati dal nostro software i24Manager. Il software controlla accessi e prelievi, gestisce le giacenze, produce report e genera ordini automatici al raggiungimento delle soglie.

Per un’officina CNC questo significa sapere chi preleva cosa, quando e in che quantità, e attribuire ogni inserto alla commessa giusta. Potete vedere le soluzioni per utensili e DPI oppure le integrazioni di i24Manager con i sistemi aziendali, e contattarci per un progetto sulla vostra officina.
Domande frequenti
Da dove si comincia in un’officina piccola?
Dal censimento e dalla codifica. Prima di qualsiasi software o macchina, serve sapere quali utensili avete e dare a ciascuno un codice unico. Poi si passa al prelievo tracciato sulle famiglie che costano di più, di solito inserti e frese integrali.
Serve un software per gestire gli utensili CNC?
Con poche decine di codici un foglio di calcolo può bastare per l’inventario, ma non registra in automatico chi preleva e per quale commessa. Quando i codici crescono, i turni si moltiplicano o più persone accedono al magazzino, un software con controllo accessi e riordino automatico diventa la base per avere dati affidabili.
Ogni quanto va fatto l’inventario degli utensili?
Con un sistema che registra ogni prelievo, la giacenza è aggiornata in tempo reale e l’inventario fisico serve a verificare la concordanza tra giacenza reale e giacenza a sistema. La frequenza dipende dal valore e dalla rotazione degli articoli: le famiglie più costose meritano controlli più ravvicinati.
Come si riduce il consumo di inserti in carburo?
Riducendo i codici doppi, erogando a unità o a confezione e collegando ogni prelievo alla macchina e alla commessa. Così emergono le anomalie: un consumo fuori norma indica spesso parametri di taglio, serraggio o materiale da rivedere.
Un sistema automatico si collega al gestionale aziendale?
Dovrebbe: la gestione utensili rende davvero quando scambia dati con ERP e sistemi di produzione. Per i24Manager le modalità di collegamento sono descritte nella pagina dedicata alle integrazioni.
Fonti
- Tool Lifecycle Management in Industrial Practice (2015)
- Tool Management in Manufacturing Systems
- L’importanza di gestire il magazzino utensili, Newsmec
- Requisiti di un sistema di gestione utensili, tesi di laurea
- ISO/TS 13399-3:2021
- IRSM, Procedura operativa per la gestione dei magazzini (2022)
- Politecnico di Milano, Il sistema di gestione degli inserti
- Affilatura o sostituzione di punte e utensili