Il punto di riordino si imposta con la formula ROP = (domanda media × lead time) + safety stock: quando la giacenza scende sotto questo valore, scatta il nuovo ordine. Prima di calcolarlo servono due dati verificati sul campo, non stimati a occhio: il consumo medio giornaliero per ogni codice e il lead time effettivo del fornitore, tempi di trasporto inclusi. Tutto il resto, dai calcoli statistici all’automazione in ERP, dipende dalla qualità di questi due numeri.
In breve:
- Il punto di riordino si calcola solo con dati verificati di consumo giornaliero e lead time reale, non stimato o genericamente dichiarato dal fornitore.
- La formula prevede di moltiplicare domanda media giornaliera per lead time e aggiungere la scorta di sicurezza, che varia con variabilità e livello di servizio desiderato.
- Per articoli con domanda e lead time molto variabili, è meglio usare un metodo statistico basato sulla deviazione standard dei dati storici invece di valori fissi.
- La frequenza di revisione e il metodo di riordino dipendono dal numero di SKU, dalla variabilità di consumo e dalla qualità dei sistemi informativi disponibili.
- La qualità dei dati di consumo e la tracciabilità automatica sono fondamentali per ottenere calcoli affidabili e ridurre il rischio di stockout o scorte eccessive.
Indice
- Come funziona la formula del punto di riordino e le sue variabili
- Calcolo passo dopo passo con un esempio numerico
- Come calcolare la scorta di sicurezza quando domanda e lead time variano
- Revisione continua o periodica: quale politica scegliere
- Come implementare il punto di riordino in ERP e WMS
- Quali indicatori monitorare dopo l’implementazione
- Perché la qualità del dato conta più della formula
- Come automatizzare il punto di riordino con MGT Italia
- Fonti
- Domande frequenti
Come funziona la formula del punto di riordino e le sue variabili
La formula base del punto di riordino è ROP = (d × L) + SS, dove d è la domanda media nell’unità di tempo scelta, L è il lead time e SS è la scorta di sicurezza. Il primo termine (d × L) rappresenta quanto consumerai durante l’attesa della merce; la scorta di sicurezza copre gli scostamenti imprevisti rispetto a quella media.
La domanda media va misurata a livello di singolo codice (SKU), mai aggregata per famiglia di prodotto: due articoli nella stessa categoria possono avere pattern di consumo completamente diversi. Il periodo di riferimento conta: usare una media su 12 mesi appiattisce le stagionalità, mentre una media mobile a 60 o 90 giorni segue meglio i trend recenti.
Il lead time non è quello dichiarato dal fornitore in fase di contratto, ma quello reale registrato negli ultimi ordini, comprensivo di tempi di produzione, trasporto e, se presente, controllo qualità in ingresso.
Prima di procedere al calcolo, verifica questi punti:
- Domanda espressa nella stessa unità di misura usata in giacenza (pezzi, kg, metri).
- Lead time misurato in giorni lavorativi coerenti con il calendario aziendale.
- Storico consumi depurato da eventi eccezionali (ordini una tantum, resi, errori di carico).
- Scorta in transito e ordini aperti esclusi dal calcolo della domanda ma inclusi nella posizione di magazzino.
Confondere l’unità di misura tra domanda e lead time è l’errore più comune: se la domanda è espressa al giorno e il lead time in settimane, il risultato del calcolo sarà sbagliato di un fattore sette.
Calcolo passo dopo passo con un esempio numerico
Il calcolo del ROP segue una sequenza fissa, indipendentemente dal settore o dal tipo di articolo gestito.
- Raccogli i dati storici: consumi degli ultimi 6-12 mesi per lo SKU, lead time effettivo delle ultime cinque o sei consegne, giacenza attuale e ordini già aperti verso il fornitore.
- Calcola la domanda media giornaliera: somma i consumi del periodo e dividi per i giorni lavorativi.
- Determina il lead time medio: media dei giorni intercorsi tra emissione dell’ordine e ricezione merce, comprensivi di eventuali ritardi ricorrenti.
- Stabilisci la scorta di sicurezza: con il metodo semplice, moltiplica un margine di sicurezza (in giorni) per la domanda media giornaliera.
- Applica la formula: ROP = (d × L) + SS.
- Verifica il risultato confrontandolo con la giacenza media storica e con eventuali stockout passati.
Prendiamo un esempio concreto applicabile a un magazzino industriale che gestisce un componente meccanico:
Un consiglio: Prova sempre il calcolo su uno SKU ad alta rotazione prima di estenderlo a tutto il catalogo.
È più facile individuare errori di unità di misura o di periodo quando i numeri sono grandi e i movimenti frequenti.
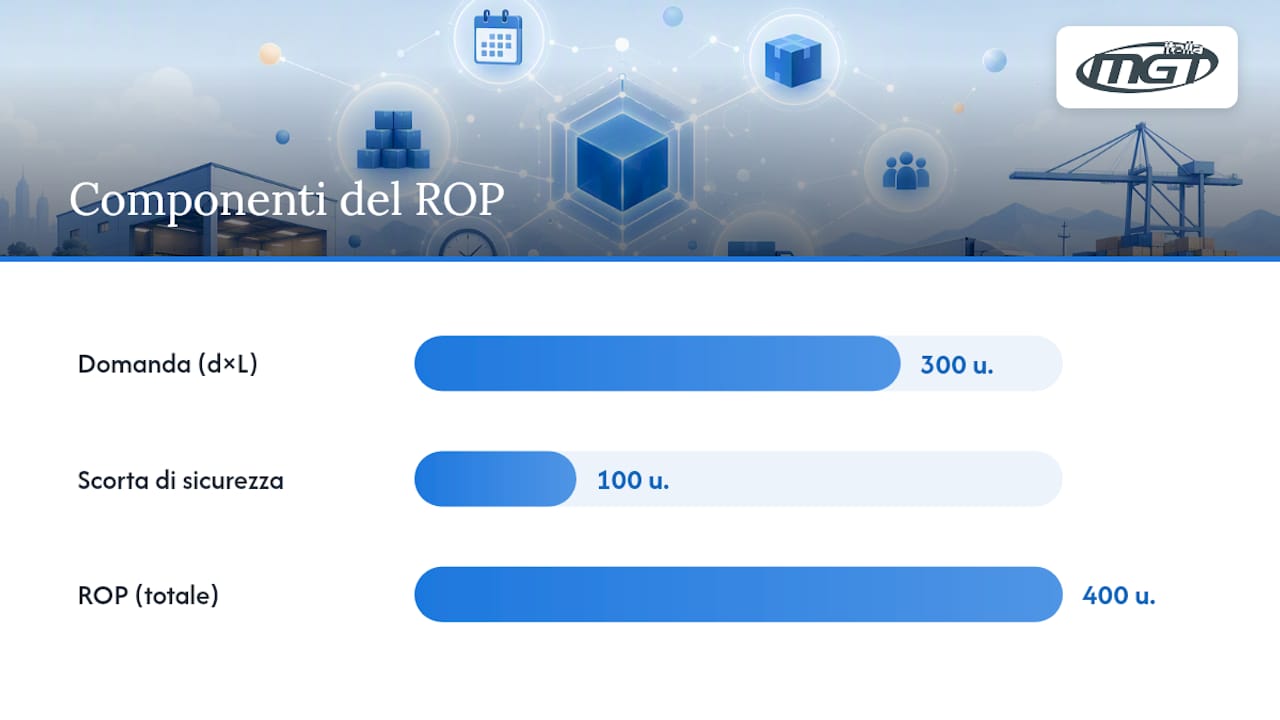
Consumo medio giornaliero: 50 unità. Lead time del fornitore: 6 giorni. Scorta di sicurezza fissata a 2 giorni di consumo, cioè 100 unità.
ROP = (50 × 6) + 100 unità, che è il livello di scorta a cui si attiva un nuovo ordine.
Quando la giacenza disponibile (comprensiva di ordini in transito ma al netto degli impegni già allocati) scende a 400 pezzi, il sistema deve generare un nuovo ordine. Il valore va poi validato simulando un trimestre di consumi reali: se durante quel periodo si sono verificati stockout nonostante il ROP fosse rispettato, la scorta di sicurezza è sottostimata; se la giacenza resta costantemente alta senza mai avvicinarsi al punto di riordino, probabilmente il parametro è troppo generoso e blocca capitale inutilmente.
Come calcolare la scorta di sicurezza quando domanda e lead time variano
Il metodo empirico (giorni di copertura fissi) funziona bene per articoli con consumo stabile e fornitori affidabili. Quando invece sia la domanda sia il lead time oscillano in modo significativo, conviene passare a un approccio statistico che tiene conto della variabilità reale osservata nei dati storici.
La formula è: SS = Z × sqrt(L × σd² + d² × σL²)
Dove:
- Z è il fattore di sicurezza legato al livello di servizio desiderato (per esempio 1,65 per un livello di servizio del 95%, 2,33 per il 99%).
- L è il lead time medio.
- σd è la deviazione standard della domanda giornaliera.
- d è la domanda media giornaliera.
- σL è la deviazione standard del lead time.
Più il livello di servizio richiesto è alto, più il valore di Z cresce, e con esso la scorta di sicurezza necessaria. Un salto dal 95% al 99% di livello di servizio può quasi raddoppiare la scorta richiesta per certi articoli, un dettaglio che spesso sorprende chi imposta i parametri senza avere fatto prima questo calcolo.
Quando i dati storici sono scarsi o poco affidabili, meglio rinunciare temporaneamente al calcolo statistico e adottare un margine espresso in giorni di copertura extra, il cosiddetto safety lead time: si aggiunge un numero fisso di giorni al lead time nominale per assorbire i ritardi più frequenti osservati con quel fornitore. È una semplificazione grezza, ma meglio di un parametro calcolato su dati inaffidabili che dà una falsa sensazione di precisione.
Revisione continua o periodica: quale politica scegliere
Esistono due famiglie di politiche di riordino, spesso indicate con le sigle (s,Q) e (R,S). Nella revisione continua (s,Q), la giacenza viene controllata in tempo reale (o quasi) e ogni volta che scende sotto la soglia s si emette un ordine di quantità fissa Q, quasi sempre pari all’EOQ, la quantità economica di ordinazione. Nella revisione periodica (R,S), il controllo avviene a intervalli fissi (per esempio ogni lunedì) e si ordina fino a riportare la giacenza a un livello obiettivo S.
La scelta dipende da alcuni fattori pratici:
- Numero di SKU gestiti: con migliaia di codici, la revisione periodica riduce il carico amministrativo perché raggruppa i controlli.
- Variabilità della domanda: articoli con consumi molto irregolari beneficiano della revisione continua, che reagisce più rapidamente agli scostamenti.
- Capacità del sistema informativo: la revisione continua richiede un tracciamento in tempo reale della giacenza, possibile solo con un ERP o WMS aggiornato costantemente.
- Costi di ordinazione e trasporto: se conviene consolidare più codici in un unico ordine verso lo stesso fornitore, la revisione periodica facilita questo raggruppamento.
Un consiglio: Non serve scegliere una sola politica per tutta l’azienda. Molti magazzini industriali applicano la revisione continua agli articoli critici o ad alto valore, e quella periodica al resto del catalogo, alleggerendo il carico di controllo senza perdere reattività dove serve davvero.
L’interazione con il dimensionamento del lotto (EOQ) è diretta: nella politica (s,Q) il lotto è fisso e calcolato per minimizzare i costi totali di ordinazione e mantenimento; nella (R,S) la quantità ordinata varia a ogni ciclo in funzione del consumo effettivo dal controllo precedente.
Come implementare il punto di riordino in ERP e WMS
Un ROP calcolato correttamente su un foglio elettronico serve a poco se poi non viene alimentato con dati aggiornati dentro il sistema gestionale. L’implementazione tecnica richiede alcuni campi dati precisi in ERP o WMS: consumo storico per SKU, lead time per combinazione articolo/fornitore, giacenza disponibile in tempo reale, quantità già impegnata e ordini aperti non ancora ricevuti.
Molti sistemi POS e WMS permettono di impostare direttamente punto di riordino e livello di scorta desiderato, generando automaticamente la quantità da ordinare quando la soglia viene raggiunta. L’automazione riduce il rischio di dimenticanze, ma resta valida solo quanto i dati che la alimentano.
Qui entra in gioco la tracciabilità dei prelievi. In molte realtà industriali, il vero punto debole non è la formula ma il dato di consumo: se un operatore preleva materiale senza registrarlo, il ROP calcolato su quei numeri sarà sistematicamente sbagliato. Sistemi di distribuzione automatica come quelli descritti nella pagina dedicata a MGT DRS registrano ogni prelievo per reparto, commessa o centro di costo, alimentando l’ERP con consumi reali invece che stimati.
Una checklist tecnica minima per l’implementazione:
- Assegnare un responsabile (owner) per l’aggiornamento dei dati di lead time per ogni fornitore.
- Definire la frequenza di aggiornamento del calcolo (mensile per articoli stabili, settimanale per quelli critici o volatili).
- Impostare avvisi automatici quando la giacenza si avvicina al ROP, non solo quando lo supera.
- Validare i primi tre cicli di riordino confrontando il risultato con la domanda reale osservata.
Un consiglio: Prima di automatizzare tutto il catalogo, testa il flusso completo (dato di consumo, calcolo, ordine automatico) su una decina di SKU rappresentativi. È il modo più veloce per scoprire buchi nei dati prima che diventino uno stockout reale.
Per chi vuole approfondire come collegare i flussi tra produzione e magazzino, la guida agli esempi di integrazione tra software logistico e produzione illustra scenari concreti di collegamento tra i sistemi.
Quali indicatori monitorare dopo l’implementazione
Il ROP non è un valore fisso da impostare una volta e dimenticare. Vanno monitorati periodicamente: tasso di stockout, fill rate, giorni di copertura media, indice di rotazione dell’inventario e costo di mantenimento a scorta.
Un metodo pratico è testare il parametro su un campione di 10-15 SKU per un trimestre, confrontando i risultati con il resto del catalogo gestito con i valori precedenti. Il ricalcolo va programmato ogni trimestre per articoli stabili, ogni mese per quelli con domanda o lead time instabili. Segnali che richiedono intervento immediato: stockout ripetuti sullo stesso codice, giacenza che resta sempre sopra il ROP senza mai avvicinarsi alla soglia, o lead time del fornitore che si allunga in modo costante rispetto allo storico usato nel calcolo.
Perché la qualità del dato conta più della formula
Ho visto ripetersi lo stesso schema in contesti industriali diversi: aziende che passano settimane a perfezionare la formula statistica della scorta di sicurezza, salvo poi scoprire che il dato di partenza, il consumo storico per SKU, era inaffidabile fin dall’inizio. Un approccio che integra hardware e software, dove ogni prelievo viene registrato automaticamente invece che riportato a mano su un foglio, cambia radicalmente l’affidabilità del calcolo a monte. La formula resta la stessa ovunque; quello che cambia il risultato finale è la qualità di ciò che ci metti dentro.
— Amedeo
Come automatizzare il punto di riordino con MGT Italia
Calcolare il ROP con precisione statistica serve a poco se i dati di consumo che lo alimentano arrivano da fogli compilati a mano o da stime approssimative degli operatori. Un sistema che registra ogni prelievo di materiale, DPI o utensile nel momento esatto in cui avviene, collegandolo a reparto, commessa o centro di costo, è un elemento spesso mancante in questo processo.

Il software proprietario i24Manager trasforma questi prelievi tracciati in dati di consumo affidabili, pronti da usare per ricalcolare il punto di riordino senza passare da stime manuali. Distributori automatici e locker intelligenti, descritti nella panoramica dei prodotti per la gestione di DPI e utensili, aumentano la visibilità sui prelievi reali fin dal primo giorno di installazione, riducendo il divario tra ciò che il sistema gestionale pensa di avere a magazzino e ciò che c’è davvero. Se stai valutando come rendere più solidi i calcoli di riordino della tua azienda, è utile considerare una valutazione del processo attuale di gestione materiali e delle soluzioni software e hardware integrate disponibili.
Fonti
Per approfondire i metodi statistici citati: materiali didattici APICS, corso MITx e guida ETHZ.
- Reorder Point Calculator and Formula Guide
- Safety stock and reorder point systems (Fiveable study guide)
- Continuous review policies (MITx course material)
Domande frequenti
Come si imposta il punto di riordino?
Si calcola con la formula ROP = (domanda media × lead time) + scorta di sicurezza, usando dati reali di consumo giornaliero e lead time del fornitore. Il valore va poi validato su un periodo di test prima di renderlo operativo in modo automatico.
Cosa significano EOQ e ROP?
Il ROP è il livello di giacenza che attiva un nuovo ordine, mentre l’EOQ (quantità economica di ordinazione) indica quanto ordinare ogni volta per minimizzare i costi totali di gestione scorte. I due parametri lavorano insieme nelle politiche di revisione continua, dove il ROP dice quando ordinare e l’EOQ dice quanto.
Cosa sono FIFO, LIFO e just in time?
FIFO (first in, first out) fa uscire per primo il materiale arrivato prima, LIFO (last in, first out) fa uscire per primo quello arrivato più di recente. Il just in time è una strategia che riduce le scorte a magazzino ricevendo materiale solo quando serve realmente alla produzione, riducendo il ROP necessario ma aumentando la dipendenza dall’affidabilità del fornitore.
Cos’è la regola 80/20 applicata alle scorte?
È l’applicazione del principio di Pareto alla gestione magazzino: circa il 20% dei codici genera l’80% del valore di consumo o di fatturato. Questi articoli, spesso classificati come categoria A nell’analisi ABC, meritano un controllo del punto di riordino più frequente e accurato rispetto al resto del catalogo.
MGT Italia fornisce strumenti per calcolare il punto di riordino?
Mgtitalia non vende un calcolatore isolato, ma un sistema integrato che raccoglie dati di consumo affidabili attraverso hardware tracciato e li rende disponibili tramite il software i24Manager per alimentare calcoli di riordino più precisi. I prezzi delle soluzioni non sono pubblicati online e vanno richiesti direttamente tramite il sito.