Un flusso di ritorno controllato garantisce reintegro tracciato, meno sprechi e responsabilità chiara degli operatori. In pratica significa gestire raccolta, ispezione e reintegro di utensili, DPI e consumabili con un processo definito, non a sensazione: badge o ID a ogni prelievo, ispezione con esito codificato, aggiornamento automatico delle scorte. Strumenti come I24Manager e gli armadi o locker intelligenti trasformano questo processo da controllo manuale a sistema di dati utile per decidere acquisti, formazione e manutenzione.
In breve:
- Un flusso di ritorno controllato garantisce tracciabilità completa di utensili, DPI e consumabili, riducendo sprechi e responsabilità degli operatori.
- Il processo si basa su punti di raccolta definiti, identificazione dell’utente e decisioni standard, con aggiornamento automatico delle scorte.
- La responsabilità di gestire correttamente ogni fase ricade su magazzino, manutenzione, HSE e acquisti, con ruoli e registri chiari.
- Sono necessari armadi o locker con accesso regolato, software di tracciabilità collegato a ERP e dashboard intuitive per un controllo efficace.
- La fase di pilotaggio e l’integrazione con sistemi esistenti sono fondamentali per il successo e per evitare errori di gestione e dati falsi.
Indice
- Come funziona il flusso operativo passo per passo
- Chi fa cosa: ruoli e responsabilità nel processo
- Quali tecnologie servono per un flusso di ritorno controllato
- Checklist in 7 fasi per implementare il flusso
- Come misurare l’efficacia del flusso con i KPI
- Cosa ho imparato osservando flussi di ritorno reali
- Valutare un progetto di flusso controllato con Mgtitalia
- Risorse e letture consigliate
- Fonti
- Domande frequenti
Come funziona il flusso operativo passo per passo
Il workflow controllato segue una sequenza precisa, ripetibile su ogni turno e ogni reparto. La logica non cambia con le dimensioni dell’azienda: cambia solo quanto è automatizzata ogni fase.
- Punto di raccolta definito: ogni reso passa da un armadio, locker o cabinet dedicato, mai da un banco improvvisato. Questo evita che utensili e DPI usati finiscano dispersi tra reparti diversi.
- Registrazione dell’identità e del motivo: l’operatore si identifica con badge RFID, QR o PIN e indica perché restituisce il materiale (fine turno, usura, sostituzione). Senza questo passaggio non esiste tracciabilità reale.
- Ispezione con checklist strutturata: chi controlla il materiale verifica condizioni fisiche, integrità e conformità secondo criteri prestabiliti, non a occhio.
- Decisione sulla destinazione: il materiale prende una delle tre strade possibili, reintegro immediato in scorta, invio a manutenzione o riparazione, scarto e messa in quarantena. Associare a ciascun esito uno standard di tempo e un responsabile specifico è la pratica che rende il processo davvero gestibile, non solo teorico.
- Pulizia o riqualificazione rapida: dove possibile, un intervento breve rimette il materiale in circolazione senza passare dalla manutenzione completa.
- Aggiornamento automatico dell’inventario: ogni movimento aggiorna la giacenza in tempo reale, senza inserimenti manuali che introducono errori.
- Attivazione ordini quando serve: se la scorta scende sotto la soglia impostata, il sistema genera automaticamente la richiesta di riacquisto, riducendo il rischio di stockout durante la produzione.
Questa sequenza funziona solo se ogni fase è collegata alla successiva. Un’ispezione fatta bene ma non registrata nel sistema equivale a un’ispezione mai fatta.
Chi fa cosa: ruoli e responsabilità nel processo
Il flusso di ritorno controllato coinvolge più funzioni, e la confusione sui compiti è la causa più comune di fallimento del sistema.
- Magazzino: gestisce la raccolta fisica, l’aggiornamento delle giacenze e il rilascio di nuovo materiale a fronte del reso.
- Manutenzione: interviene su utensili e attrezzature che richiedono riparazione, con un canale diretto dal punto di raccolta al banco tecnico.
- HSE (salute, sicurezza, ambiente): definisce i criteri di scarto per i DPI e supervisiona lo stoccaggio dei materiali pericolosi.
- Acquisti: riceve gli alert di riordino generati dal sistema e valuta se rivedere fornitori o quantità.
La policy di sblocco degli strumenti condivisi merita una regola scritta: chi può riassegnare un utensile prima che torni ufficialmente disponibile, e in quali condizioni. Un registro delle responsabilità, anche semplice, diventa la base per ogni audit interno o esterno.
Un consiglio: assegna a ogni ruolo un solo sistema di verità. Se magazzino e manutenzione tengono due registri separati per lo stesso utensile, prima o poi i numeri non coincideranno più.
Quali tecnologie servono per un flusso di ritorno controllato
Non tutte le aziende hanno bisogno dello stesso livello di automazione, ma alcune funzionalità sono ormai un requisito minimo per considerare il processo davvero “controllato”.
- Armadi e locker con accesso regolato: apertura tramite badge, QR o PIN, con log automatico di ogni accesso e moduli interni sostituibili in base al materiale gestito.
- Software di tracciabilità per utente: ogni prelievo e ogni reso devono essere collegati a una persona, un reparto o una commessa, non solo a un codice articolo.
- Integrazione con ERP o WMS: i dati di consumo devono alimentare il sistema gestionale esistente, non vivere in un foglio Excel parallelo.
- Dashboard e export dati: la reportistica deve essere consultabile senza richiedere competenze tecniche avanzate.
- Identificazione flessibile: badge RFID per ambienti ad alto turnover, QR per soluzioni più economiche, PIN dove serve un controllo minimo senza hardware aggiuntivo.
Per i materiali pericolosi, la scelta dell’armadio non è solo una questione di comodità. Configurazioni con accesso chiuso e tracciato migliorano sicurezza e conformità rispetto a scaffalature aperte, come indicano le linee guida sui distributori automatici DPI. Quando il volume di materiale è limitato o il budget non consente hardware dedicato, un magazzino virtuale basato solo su software resta un’opzione valida per iniziare a tracciare i movimenti prima di investire in automazione fisica.
Checklist in 7 fasi per implementare il flusso
Passare da un controllo informale a un flusso di ritorno controllato richiede un percorso graduale, non un cambio improvviso di tutte le procedure in un giorno.
- Mappa gli asset critici: individua quali utensili, DPI o consumabili generano più sprechi o rischi se gestiti senza controllo.
- Scegli i punti di raccolta: decidi dove posizionare armadi o locker e chi ha diritto di accesso a ciascuno.
- Definisci soglie e policy di riordino: stabilisci quantità minime basate su consumo reale e tempi di consegna dei fornitori.
- Forma gli operatori e avvia un pilota: testa il flusso su un reparto o turno limitato prima del rollout completo.
- Collega il sistema al magazzino esistente: configura dashboard e integrazioni con l’ERP o WMS già in uso.
- Fissa audit periodici: verifica a cadenza regolare che i dati registrati corrispondano alla realtà fisica.
- Scala e mantieni: estendi il sistema ad altri reparti solo dopo aver stabilizzato quello pilota.
Un consiglio: non saltare la fase pilota per fretta di andare in produzione su tutti i reparti insieme. Il periodo di monitoraggio post-installazione serve proprio a correggere diritti utente e soglie prima che gli errori si moltiplichino su scala.
Come misurare l’efficacia del flusso con i KPI
Un flusso di ritorno controllato senza indicatori misurabili resta un’idea, non un processo. Quattro indicatori coprono la maggior parte delle esigenze operative:
- Tasso di reintegro: la quota di materiale che ritorna in scorta senza passare da riparazione o scarto.
- Tempo medio di ispezione: il tempo che il team impiega per decidere l’esito di un reso, dalla raccolta alla registrazione.
- Percentuale riparati vs scartati: un rapporto che aiuta a valutare la qualità degli acquisti.
- Riduzione dello spreco: misura il confronto tra consumo previsto e consumo reale nel tempo.
Un sistema che registra ogni evento, ispezione, riparazione, reintegro, semplifica gli audit e riduce il rischio operativo nei contesti dove la conformità documentale è parte del programma di sicurezza. I report vanno letti almeno mensilmente, con alert automatici quando un KPI esce dal range previsto: un tasso di scarto che sale improvvisamente segnala spesso un problema di qualità del fornitore, non un caso isolato. Un dashboard operativo tipico mostra queste quattro metriche affiancate per reparto, così un responsabile individua in pochi secondi dove intervenire.
Cosa ho imparato osservando flussi di ritorno reali
La parte tecnologica è quella più facile da vendere e più facile da installare. Il problema vero, quello che fa fallire metà dei progetti di controllo materiali, è culturale: se gli operatori percepiscono il badge come un controllo punitivo invece che come uno strumento che li protegge da accuse infondate, il sistema si riempie di dati falsi nel primo mese.
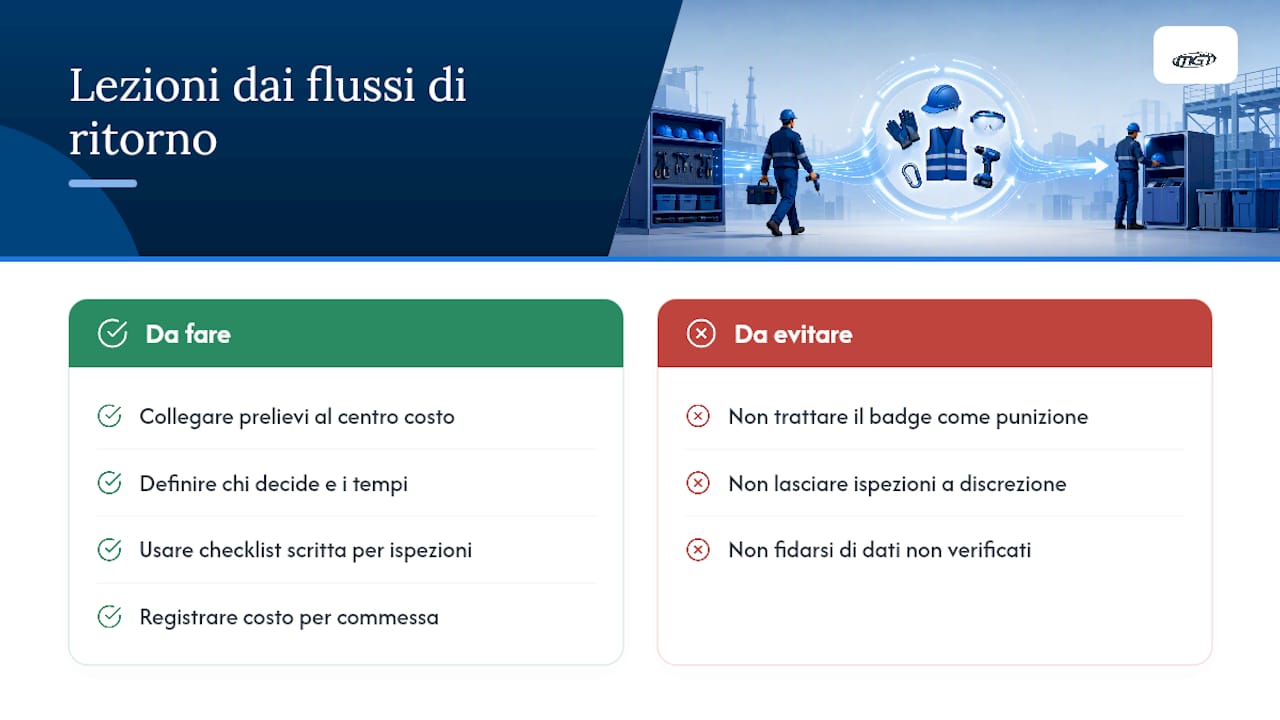
Ho visto aziende investire in hardware sofisticato e poi lasciare che la fase di ispezione resti a discrezione della persona di turno, senza checklist scritta. Il risultato è un database pieno di numeri che nessuno si fida a usare per decidere gli acquisti. La gestione dei resi non è solo una questione tecnologica: la definizione chiara di chi decide cosa, in quanto tempo, con quali criteri, pesa più del brand dell’armadio installato.
La lezione che sottovaluto meno ora è questa: il valore reale non è la tracciabilità del singolo prelievo, ma la possibilità di collegare quel dato a un centro di costo, a una commessa, a un reparto specifico. Un armadio che sa chi ha preso cosa è utile. Un sistema che sa quanto costa quel consumo a ogni commessa cambia le decisioni di procurement.
— Amedeo
Valutare un progetto di flusso controllato con Mgtitalia
Mgtitalia progetta sistemi integrati hardware e software, non distributori venduti a catalogo. L’offerta si costruisce attorno al software I24Manager, che collega consumi, centri di costo e utenti a report utilizzabili per decisioni di acquisto, insieme a hardware modulare come distributori e armadi per DPI e utensili. Chi gestisce magazzino, manutenzione o supply chain e ha bisogno di ridurre sprechi senza perdere tempo in configurazioni improvvisate trova in questo approccio un punto di partenza concreto.

Un progetto parte quasi sempre da un audit dei flussi esistenti: quali materiali si perdono, dove si accumulano ritardi, quali reparti hanno il turnover più alto. Da lì si valuta un test pilota su un’area limitata prima di pianificare il rollout completo su più stabilimenti. Per chi vuole capire quali configurazioni di armadi intelligenti si adattano meglio al proprio contesto, il passo pratico è richiedere una consulenza progettuale direttamente attraverso le pagine prodotto Mgtitalia.
Risorse e letture consigliate
- Workflow di controllo accessi materiali: guida pratica
- PPE Inventory Management: Steps, Tools & Best Practices
- NFPA PPE Program and Software Best Practices
- Manufacturing – DocuPOW
Fonti
- NFPA PPE Program and Software Best Practices
- Automatizzare la gestione dei DPI per migliorare sicurezza ed efficienza
Domande frequenti
Cos’è un flusso di ritorno controllato?
È un processo strutturato per raccogliere, ispezionare e reintegrare utensili, DPI e consumabili aziendali con tracciabilità completa di ogni movimento. Si basa su punti di raccolta definiti, identificazione dell’operatore e criteri decisionali chiari su reintegro, riparazione o scarto.
Quali dati servono per tracciare i resi?
Servono almeno identità dell’operatore, motivo del reso, esito dell’ispezione e destinazione finale del materiale. Un software come I24Manager collega questi dati a centri di costo e commesse per generare report utili al procurement.
Come si decide se un utensile va riparato o scartato?
La decisione segue una checklist di ispezione con criteri prestabiliti, non la valutazione discrezionale dell’operatore di turno. Il metodo più efficace assegna a ciascun esito, reintegro, riparazione, scarto, uno standard di tempo e un responsabile specifico.
Serve hardware dedicato o basta un software?
Dipende dal volume e dal valore del materiale gestito: per asset critici o materiali pericolosi, armadi e locker con accesso controllato riducono il rischio meglio di un semplice registro software. Per volumi limitati, un magazzino virtuale basato solo su software può bastare come primo passo.
Quanto costa un sistema per il flusso di ritorno controllato?
I prezzi variano in base a hardware scelto, numero di postazioni e livello di integrazione software richiesto. I dettagli aggiornati si richiedono direttamente tramite le pagine prodotto di Mgtitalia.